English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 العربية
 Melayu

Tại sao độ phẳng của veneers bóc quay lại thay đổi ngay cả khi sử dụng cùng một loại gỗ?
Tại sao độ phẳng của veneers bóc quay lại thay đổi ngay cả khi sử dụng cùng một loại gỗ?
Trong các cơ sở sản xuất ván dán, thường gặp một hiện tượng khó hiểu: ngay cả khi sử dụng cùng loại gỗ và cùng lô gỗ tròn, các tấm ván bóc thu được vẫn khác biệt đáng kể. Một số tấm phẳng và nhẵn, trong khi những tấm khác có hiện tượng gợn sóng, cong theo một cạnh, hoặc bị nứt mặt sau và vênh. Khi độ phẳng của ván bóc không đạt tiêu chuẩn, sẽ dẫn đến khó khăn khi ghép tấm, keo phết không đều, và hình thành bọng nước hoặc tách lớp sau khi ép nóng — cuối cùng làm tăng cả tỷ lệ sản phẩm bị hạ cấp lẫn lượng phế phẩm. Trong khi nhiều nhà sản xuất có xu hướng đổ lỗi cho chính gỗ nguyên liệu, thực tế là ngay cả với nguyên liệu đồng nhất, bất kỳ sự mất cân bằng nào trong khâu tiền xử lý gỗ tròn, thông số bóc, tình trạng thiết bị, quy trình sấy, hoặc quản lý ứng suất đều có thể dẫn đến sự khác biệt về độ phẳng.
I. Bản thân gỗ: Sự chênh lệch nội tại ẩn giấu là nguyên nhân gốc rễ của sự biến đổi độ phẳng
Gỗ là vật liệu dị hướng; ngay cả trong một lô gỗ tròn, các điều kiện bên trong hiếm khi đồng nhất. Đây là nguyên nhân cơ bản của vấn đề.
1. Phân bố độ ẩm không đều
Trong một khúc gỗ, độ ẩm tự nhiên khác nhau giữa gỗ lõi và gỗ dác, cũng như giữa mặt phơi nắng và mặt râm. Hơn nữa, sự khác biệt về thời gian lưu kho và tốc độ mất ẩm từ đầu khúc gỗ tạo ra gradient độ ẩm giữa bên trong và bên ngoài. Những vùng có độ ẩm cao hơn thì mềm hơn và dễ biến dạng dưới áp lực của dao cắt. Ngược lại, những vùng khô hơn dễ bị xù lông bề mặt, bật trở lại và cong vênh. Điều này dẫn đến các tấm ván mỏng bị “căng” ở một bên và “lỏng” ở bên kia, tất yếu dẫn đến thiếu độ phẳng.
2. Gỗ phản ứng, độ lệch tâm và sự biến đổi mật độ vòng năm
Gỗ tròn có thể có độ lệch tâm, độ cong hoặc sự hiện diện của “gỗ phản ứng” (gỗ căng hoặc gỗ nén), tất cả đều tạo ra ứng suất bên trong vốn có. Quá trình bóc gỗ bằng dao quay giải phóng hiệu quả các ứng suất bị khóa này, khiến ván mỏng bị cong theo những hướng cụ thể dựa trên vị trí tập trung ứng suất. Trong cùng một lô gỗ tròn, một số cây có thể thẳng với vòng năm đều đặn, trong khi những cây khác có thể cong hoặc chứa lượng lớn gỗ phản ứng—dẫn đến sự khác biệt rõ rệt về chất lượng của ván mỏng bóc quay. 3. Mắt gỗ, mục ruỗng và thớ gỗ đan chéo
Gần các mắt gỗ, sợi gỗ bị rối loạn, gây ra những dao động đột ngột về lực cản cắt. Điều này dẫn đến áp lực không ổn định từ dao quay và con lăn ép, thường tạo ra bề mặt gợn sóng. Ở những vùng có thớ gỗ đan chéo nghiêm trọng, sự đàn hồi không đều của sợi gỗ sau khi cắt có thể gây cong vênh cục bộ.
Giải pháp: Chuẩn hóa quá trình tiền xử lý làm mềm gỗ tròn. Ưu tiên ngâm trong nước ấm hoặc hấp để đảm bảo độ ẩm đồng đều và độ mềm đồng nhất trên toàn bộ khúc gỗ. Kiểm soát cẩn thận nhiệt độ và thời gian hấp để tránh làm mềm không đều — tránh cả việc hấp quá mức ở một số khu vực và làm mềm không đủ ở những khu vực khác. Phân loại gỗ tròn dựa trên độ cong và độ lệch tâm trước khi đưa vào dây chuyền bóc gỗ; những khúc gỗ có độ cong đáng kể hoặc độ lệch tâm cao nên được xử lý riêng thay vì trộn lẫn với gỗ chất lượng cao.
II. Giai đoạn bóc gỗ: Thông số và thiết bị là điểm kiểm soát then chốt cho độ phẳng
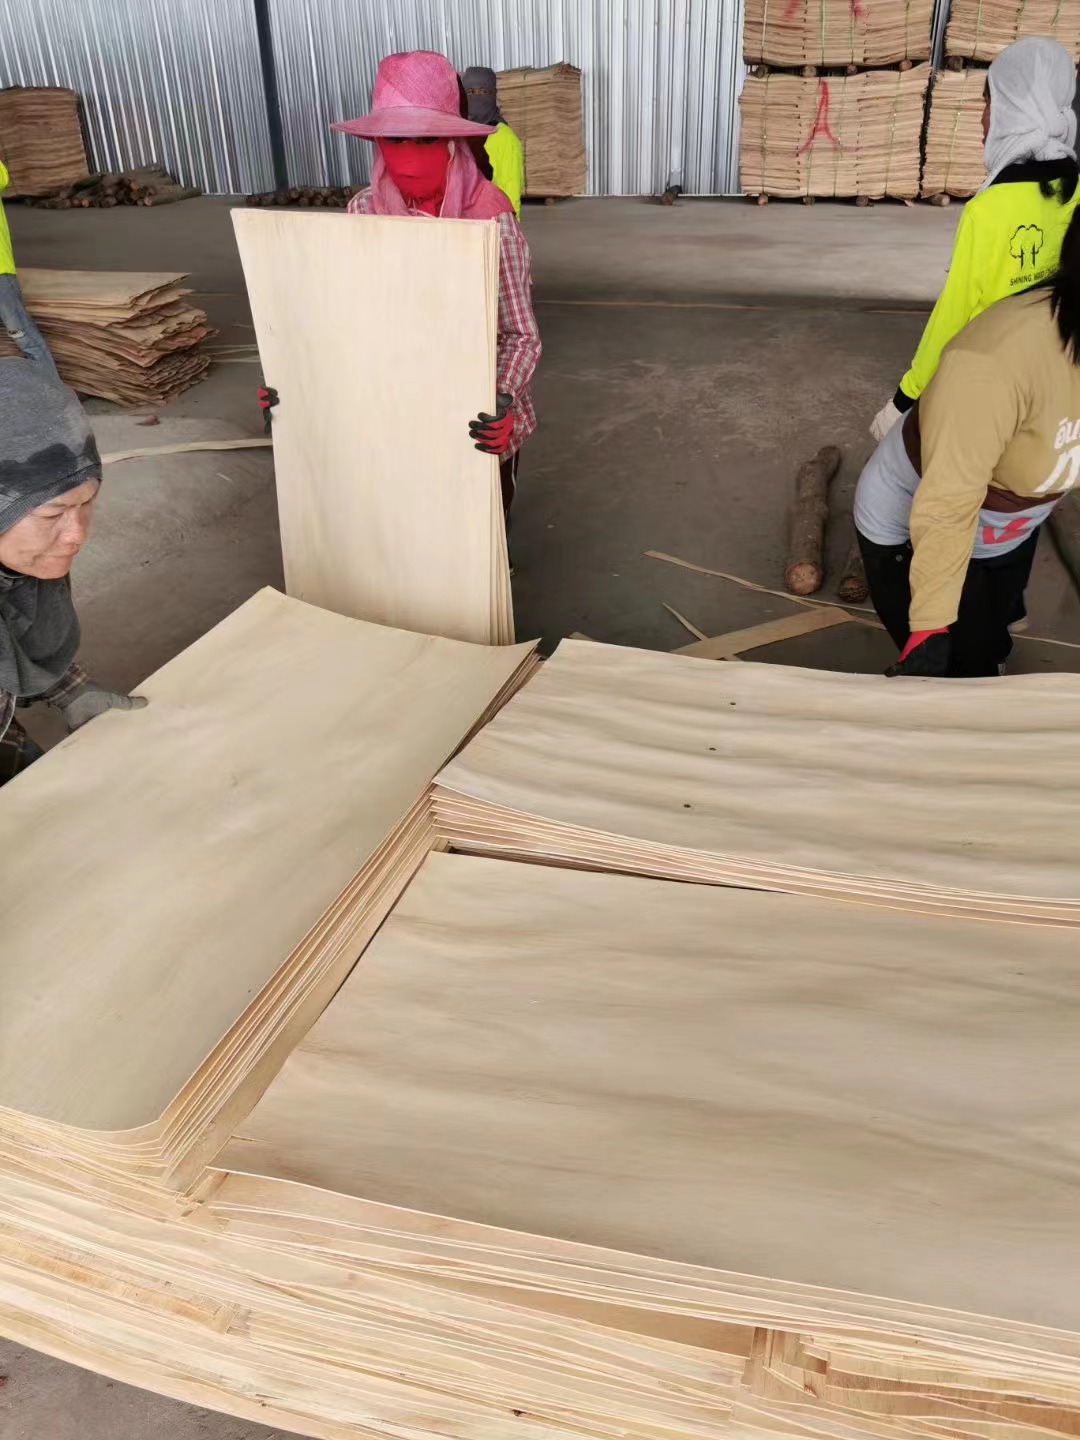
Nhiều tấm ván mỏng sau quá trình bóc gỗ đã không còn phẳng. Giai đoạn này là nguồn gốc chính của những vấn đề như vậy và, may mắn thay, là khu vực dễ điều chỉnh và cải thiện nhất trên sàn sản xuất.
1. Tình trạng và độ chính xác lắp đặt của dao bóc gỗ
Nếu lưỡi dao không thẳng, đã bị cùn hoặc được mài ở góc không đúng, nó sẽ không thể cắt gọn qua các thớ gỗ—thay vào đó, nó xé và nén gỗ, tạo ra bề mặt gợn sóng. Chiều cao dao không đúng, độ lệch trong khe hở dao hoặc góc thoát (góc giải phóng) không phù hợp có thể dẫn đến nén quá mức ở mặt dưới của ván lạng hoặc hiện tượng “nứt ngược” nghiêm trọng (các vết nứt ở mặt sau). Khi được giải phóng khỏi khúc gỗ, các thớ bị nén sẽ bật trở lại, khiến ván lạng bị cong. Góc mài quá lớn có xu hướng làm tăng độ cong, trong khi góc quá nhỏ có thể khiến lưỡi dao rung động, tạo ra các gợn sóng nhìn thấy được trên bề mặt ván lạng.
2. Áp lực không cân bằng từ thanh ép (hoặc con lăn ép)
Áp lực do thanh ép tác dụng là yếu tố then chốt để kiểm soát độ phẳng của ván lạng. Nếu áp lực quá cao, mặt dưới của ván lạng bị nén quá mức; khi ván lạng rời khỏi khúc gỗ, lớp bị nén này sẽ bật trở lại, khiến tấm ván bị cong ra ngoài. Ngược lại, nếu áp lực không đủ, các sợi không được cắt gọn gàng, dẫn đến nứt mặt sau hoặc mép bị lỏng. Hơn nữa, nếu áp lực không đều trên chiều rộng của khúc gỗ, ván lạng sẽ bị vênh hoặc cong về một phía. 3. Các vấn đề với việc căn giữa khúc gỗ, kẹp trục chính và độ đảo của con lăn
Việc căn chỉnh gỗ tròn không chính xác, hiện tượng trượt tại các kẹp trục chính, vòng bi mòn trong các con lăn đỡ, hoặc độ đảo của con lăn quá lớn có thể khiến gỗ tròn bị lắc lư trong quá trình bóc gỗ. Điều này dẫn đến độ dày ván mỏng không đồng đều—thay đổi giữa dày và mỏng—gây ra co ngót không đều trong các giai đoạn tiếp theo và mất hoàn toàn khả năng kiểm soát độ phẳng. Độ ổn định giảm đáng kể khi gỗ tròn được bóc dần về phía lõi, khiến những tấm ván mỏng cuối cùng đặc biệt dễ bị cong vênh và uốn cong.
4. Tốc độ bóc gỗ không đồng bộ
Khi tốc độ quay và tốc độ cấp liệu không được đồng bộ hóa đúng cách, lực tác động cắt trở nên không ổn định, thường khiến ván mỏng xuất hiện các gợn sóng hoặc “vết rung động”.
Giải pháp: Thiết lập quy trình thiết lập và điều chỉnh tiêu chuẩn hóa. Thường xuyên mài dao cắt để đảm bảo lưỡi cắt hoàn toàn thẳng. Chuẩn hóa các thông số—như góc mài, chiều cao dao, khe hở dao và lực thanh ép—dựa trên độ dày ván mỏng và loại gỗ cụ thể. Kiểm tra và bảo trì kẹp trục chính, con lăn và ổ trục để loại bỏ độ đảo. Đảm bảo căn giữa chính xác gỗ tròn trước khi nạp; đối với gỗ tròn cong, căn chỉnh để giảm thiểu độ lệch tâm. Sử dụng tốc độ bóc quay nhất quán cho gỗ tròn cùng quy cách để giảm tác động cắt. Hơn nữa, không để ván mỏng ướt vừa cắt tiếp xúc với thời tiết trong thời gian dài, vì làm khô cục bộ bằng không khí có thể gây ra ứng suất khô sớm.
III. Giai đoạn sấy: Tại sao ván mỏng ban đầu trông phẳng nhưng sau khi sấy lại bị cong vênh
Trong nhiều nhà máy, ván lạng có thể trông chấp nhận được ngay sau khi bóc, nhưng lại bị cong hoặc vênh khi sấy khô. Điều này do “ứng suất sấy” gây ra và là giai đoạn chính mà các vấn đề về độ phẳng thường xuất hiện.
1. Sấy không đều do độ dày ván lạng không đồng nhất
Sự biến thiên độ dày bắt nguồn từ công đoạn bóc dẫn đến sấy không đều. Trong máy sấy, các phần mỏng hơn mất độ ẩm và co ngót nhanh hơn các phần dày hơn. Vì tốc độ co ngót không đồng bộ, ván lạng chịu lực căng bên trong, khiến nó biến dạng. 2. Nhiệt độ sấy, tốc độ luồng khí và cấu hình vùng sấy không phù hợp
Nếu nhiệt độ tăng quá nhanh hoặc được đặt quá cao trong giai đoạn đầu, một lớp vỏ cứng sẽ hình thành nhanh chóng trên bề mặt ván lạng, giữ ẩm bên trong. Điều này tạo ra gradient độ ẩm đáng kể giữa bên trong và bên ngoài, dẫn đến ứng suất nội tại mạnh. Hơn nữa, luồng khí không đều trong máy sấy—nơi một số khu vực có luồng gió mạnh trong khi những khu vực khác có rất ít hoặc không có luồng khí—gây ra tốc độ sấy không đồng nhất trên các phần khác nhau của cùng một tấm ván lạng, trực tiếp dẫn đến cong vênh.
3. Thiếu giai đoạn cân bằng độ ẩm và làm nguội giải phóng ứng suất
Khi ván lạng thoát ra khỏi vùng sấy nhiệt độ cao ngay lập tức, các ứng suất nội tại bị “khóa chặt” trong khi vật liệu vẫn còn nóng. Khi nguội dần về nhiệt độ môi trường, các ứng suất này được giải phóng không đồng đều, khiến ván lạng tiếp tục biến dạng hoặc cong vênh theo thời gian.
Giải pháp: Sử dụng máy sấy kiểu con lăn được trang bị điều khiển nhiệt độ theo vùng và luồng khí hai mặt cân bằng. Hệ thống cần bao gồm giai đoạn gia nhiệt sơ bộ, giai đoạn sấy chính, giai đoạn cân bằng độ ẩm và giai đoạn làm nguội giảm ứng suất. Áp dụng phương pháp “sấy chậm ở nhiệt độ thấp hơn” để tránh gia nhiệt nhanh, mạnh. Đảm bảo áp lực ổn định từ con lăn trên và dưới để “định hình” ván mỏng khi sợi của nó đang ở trạng thái mềm. Sau khi sấy, cho ván mỏng đi qua vùng điều hòa độ ẩm để dần giải phóng ứng suất bên trong, từ đó giảm thiểu hiện tượng “bật trở lại” trong quá trình làm nguội. Khi khả thi, tích hợp hệ thống giám sát độ ẩm trực tuyến để đảm bảo độ ẩm cuối cùng của mỗi lô ván mỏng nằm trong một phạm vi hẹp và ổn định, giảm biến dạng do độ ẩm thay đổi.
IV. Xử lý, xếp chồng và điều hòa ở công đoạn sau: Những nguyên nhân thường bị bỏ qua gây biến dạng thứ cấp
Ngay cả khi quá trình bóc gỗ và sấy khô được thực hiện hoàn hảo, việc xử lý hoặc xếp chồng không đúng cách vẫn có thể khiến ván mỏng phẳng bị cong vênh trở lại. Các vấn đề như để ván mỏng còn ướt tiếp xúc với gió lùa hoặc ánh nắng mặt trời, chiều cao xếp chồng không đều, hoặc phân bố áp lực không đồng nhất có thể dẫn đến sấy khô và co ngót cục bộ. Đối với ván mỏng đã sấy khô, việc tiếp xúc với nhiệt độ và độ ẩm môi trường dao động—gây ra các chu kỳ hút ẩm và nhả ẩm lặp đi lặp lại—dẫn đến biến dạng liên tục.
Giải pháp: Ván mỏng ướt cần được bảo vệ khỏi gió và giữ ẩm trong quá trình lưu trữ ngắn hạn, ưu tiên đưa vào máy sấy. Sau khi sấy khô, ván mỏng nên được lưu trữ trong môi trường kín, có kiểm soát, xếp gọn gàng theo cấp loại và tránh tiếp xúc một phía với luồng khí. Trước khi chế biến tiếp, cần để đủ thời gian cho ứng suất bên trong đạt trạng thái cân bằng, giúp giảm thiểu biến dạng trong các giai đoạn sản xuất tiếp theo. V. Phương pháp quản lý để đảm bảo độ phẳng đồng đều của ván mỏng
Độ phẳng không đồng đều của ván mỏng bóc quay xuất phát từ sự kết hợp của nhiều yếu tố: ứng suất vốn có trong gỗ tròn nguyên liệu, ứng suất phát sinh trong quá trình bóc quay và ứng suất co ngót xảy ra trong quá trình sấy. Chiến lược cải thiện hiệu quả có thể được thực hiện như sau:
Bước 1: Phân loại gỗ tròn nguyên liệu và áp dụng quy trình làm mềm/hấp đồng nhất để loại bỏ các biến đổi ban đầu về độ ẩm và ứng suất bên trong.
Bước 2: Chuẩn hóa các thao tác bóc gỗ—bao gồm kiểm tra thiết bị, mài dao, thiết lập thanh áp lực, điều chỉnh khe hở dao và căn chỉnh tâm gỗ tròn—để đảm bảo độ dày ván mỏng đồng đều và điều kiện cắt ổn định ngay từ đầu.
Bước 3: Sử dụng thiết bị sấy có chức năng điều khiển nhiệt độ theo vùng và làm nguội cân bằng độ ẩm tích hợp để kiểm soát gradient sấy và “khóa” hình dạng phẳng của ván mỏng.
Bước 4: Chuẩn hóa quy trình bốc xếp, xếp chồng và lưu kho để ngăn ngừa biến dạng tiếp theo.
Đạt được độ phẳng đồng nhất về cơ bản là đảm bảo rằng các sợi gỗ chịu ứng suất và co ngót đồng đều. Bằng cách thiết lập các thông số tiêu chuẩn cho giai đoạn tiền xử lý, bóc gỗ và sấy khô cho từng lô gỗ tròn, các nhà sản xuất có thể giảm đáng kể hiện tượng cong vênh—ngay cả khi làm việc với cùng loại gỗ—từ đó ổn định cấp chất lượng ván mỏng và giảm tổn thất tổng thể trong sản xuất ván dán.