English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 العربية
 Melayu

Làm thế nào để kéo dài tuổi thọ sử dụng của máy sấy ván mỏng và giảm chi phí vận hành và bảo trì của nhà máy gỗ
Làm thế nào để kéo dài tuổi thọ sử dụng của máy sấy ván mỏng và giảm chi phí vận hành và bảo trì của nhà máy gỗ
Máy sấy veneer là thiết bị cốt lõi trong dây chuyền sản xuất chế biến ván ép và veneer. Độ ổn định của thiết bị trực tiếp quyết định công suất của nhà máy, chất lượng sấy veneer và chi phí sản xuất. Nhiều nhà sản xuất chỉ tập trung vào sản lượng khi khởi động mà bỏ qua việc bảo trì hàng ngày. Các vấn đề như giảm hiệu suất trao đổi nhiệt, tiếng ồn bất thường từ quạt, lệch băng tải, hư hỏng lớp cách nhiệt, tích tụ bụi trong lò và lỗi phát hiện độ ẩm thường xuyên xảy ra. Thiết bị lão hóa sớm, chi phí bảo trì, dừng máy và thay thế phụ tùng vẫn ở mức cao. Sử dụng theo tiêu chuẩn và bảo trì định kỳ có thể kéo dài hiệu quả tuổi thọ của máy sấy, giảm sự cố đột xuất và giúp thiết bị sản xuất ổn định veneer đạt chất lượng trong thời gian dài.
1. Chuẩn hóa vận hành khởi động và giảm tổn thất thiết bị ngay từ nguồn
Thói quen vận hành không hợp lý là nguyên nhân phổ biến nhất khiến máy sấy bị hư hỏng nhanh hơn.
Trước khi khởi động máy, hãy kiểm tra toàn bộ dây chuyền sấy: cơ cấu nạp liệu, hệ thống cấp liệu tấm áp suất âm, băng tải/xích con lăn, quạt, kết cấu làm kín, cảm biến nhiệt độ và độ ẩm xem có bất thường nào không. Đảm bảo không có sự tích tụ quá mức của dăm gỗ và bụi trong lò và ống trao đổi nhiệt. Vệ sinh mảnh vụn bên trong để tránh pallet cấp liệu và ma sát, làm xước kết cấu vận chuyển.
Không đốt trực tiếp ở toàn tải trong giai đoạn gia nhiệt. Dù là đốt sinh khối để gia nhiệt hay thu hồi nhiệt thải để gia nhiệt, nhiệt độ phải được nâng lên từng bước để thân lò, các bộ phận trao đổi nhiệt và xy lanh được gia nhiệt đều, ngăn ngừa sự thay đổi đột ngột nóng lạnh gây nứt tấm thép, bong mối hàn và tróc lớp cách nhiệt. Hư hỏng do biến dạng nhiệt của nhiều thiết bị sấy bắt nguồn từ việc gia nhiệt nhanh và làm nguội đột ngột.
Trong quá trình sấy, cần kiểm soát nhịp độ cấp liệu, trải ván mỏng đều đặn để tránh vật liệu cục bộ quá dày và chất tải không đều, đồng thời ngăn ngừa con lăn và băng lưới bị biến dạng và lệch do chịu lực không đều trong thời gian dài. Đồng thời, thiết lập đường cong sấy hợp lý theo loại gỗ, kiên trì sấy ở nhiệt độ thấp và chậm, không mù quáng tăng nhiệt độ để chạy theo tốc độ; vận hành quá nhiệt không chỉ dễ khiến ván mỏng bị nứt và hỏng mà còn tiếp tục làm trầm trọng thêm quá trình lão hóa của ống trao đổi nhiệt, quạt và các vòng đệm kín.
Khi tắt máy, không được cắt điện trực tiếp bằng cách ngắt nguồn nhiệt. Trước tiên phải ngừng cấp liệu, giữ quạt hút và quạt tuần hoàn chạy trong một khoảng thời gian để mang đi nhiệt thừa bên trong thiết bị, sau đó dừng lần lượt sau khi nhiệt độ trong khoang giảm xuống. Nếu dừng luồng khí ngay lập tức ở nhiệt độ cao, nhiệt sẽ tích tụ bên trong, dễ làm cháy hỏng các vòng đệm, ổ trục và cảm biến, đồng thời cũng đẩy nhanh quá trình ăn mòn kim loại.
2. Thực hiện vệ sinh và hút bụi hàng ngày để tránh bụi và mùn cưa tích tụ
Quá trình sấy veneer sẽ tiếp tục sinh ra bột gỗ và dăm gỗ. Những vật liệu nhẹ như vậy tích tụ trong ống trao đổi nhiệt, lò, thiết bị thu bụi màng nước, cánh quạt và ống dẫn khí, gây ra những hiểm họa lớn. Một mặt, bụi tích tụ trên mùn cưa sẽ làm giảm hiệu suất trao đổi nhiệt và tăng tiêu thụ năng lượng; mặt khác, mùn cưa tích tụ dễ cháy và có nguy cơ hỏa hoạn. Nó cũng sẽ làm mài mòn cánh quạt, tắc nghẽn ống dẫn khí và gây ra rung động quá mức của quạt.
Thiết lập chế độ vệ sinh hàng ngày và hàng tuần: sau mỗi ca sản xuất, làm sạch các tấm veneer và mùn cưa rải rác trên bề mặt dây chuyền băng tải và đáy khoang; định kỳ mở cửa kiểm tra để làm sạch bụi trong bộ trao đổi nhiệt và ống khói. Hệ thống khử bụi màng nước đi kèm cũng phải xả nước thải và làm sạch cặn đúng thời hạn để đảm bảo hiệu quả khử bụi và ngăn khói ăn mòn ống khói và thân lò.
Chú ý đến phương pháp khi vệ sinh, không dùng vật cứng đập mạnh vào cánh tản nhiệt và lớp cách nhiệt để tránh làm hỏng tấm cách nhiệt, biến dạng ống trao đổi nhiệt và làm hỏng hiệu suất cách nhiệt của thiết bị. Một khi lớp cách nhiệt bị hỏng và rò rỉ nhiệt, không chỉ tiêu thụ năng lượng tăng lên, mà tấm thép bên ngoài sẽ luân phiên nóng lạnh trong thời gian dài, tốc độ ăn mòn sẽ tăng tốc đáng kể.
3. Tập trung kiểm tra các bộ phận hao mòn, bôi trơn đúng thời hạn và thay thế kịp thời
Máy sấy có nhiều bộ phận chuyển động hoạt động liên tục, đây là trọng tâm của việc bảo trì: vòng bi, xích, con lăn, động cơ truyền động, dây đai, cơ cấu chỉnh hướng và bộ phận cấp tấm servo.
Tất cả các điểm chịu lực đều được bôi trơn bằng mỡ chịu nhiệt độ cao theo đúng hướng dẫn sử dụng. Mài khô do thiếu dầu sẽ nhanh chóng làm mài mòn đế ổ trục, gây rung động và tiếng ồn bất thường. Trong trường hợp nghiêm trọng, nó sẽ trực tiếp làm kẹt máy và dừng hoạt động. Xích cần được vệ sinh định kỳ, bôi trơn bằng dầu chuyên dụng và kiểm tra độ căng để tránh nhảy răng và đứt xích.
Quan sát tình trạng hoạt động của quạt hàng ngày: độ rung của quạt tăng lên và tiếng ồn bất thường, phần lớn là do bụi bám vào cánh quạt gây mất cân bằng hoặc ổ trục bị hư hỏng. Hãy cân bằng động hoặc thay thế phụ tùng càng sớm càng tốt, không tiếp tục sản xuất khi máy đang bị lỗi.
Không thể bỏ qua cảm biến: đầu dò độ ẩm và đầu dò nhiệt độ đã ở trong môi trường nhiệt độ cao và nhiều bụi trong thời gian dài, bột gỗ dễ bám vào bề mặt, khiến dữ liệu phát hiện không chính xác, người vận hành đánh giá sai nhiệt độ và vận hành quá nhiệt trong thời gian dài. Thường xuyên lau chùi và hiệu chuẩn các bộ phận cảm biến để đảm bảo tín hiệu chính xác.
Không được trì hoãn khi phát hiện lỗi nhỏ: băng tải hơi lệch ray, dải niêm phong bị rò rỉ và mối hàn hơi bốc khói. Xử lý kịp thời các vấn đề nhỏ. Khi lỗi lan rộng, độ khó và chi phí sửa chữa sẽ tăng theo cấp số nhân. Nên ưu tiên các bộ phận thay thế phù hợp với thông số kỹ thuật của nhà máy gốc để tránh việc các bộ phận không tiêu chuẩn không khớp nhau gây hư hỏng thứ cấp.
4. Bảo trì tinh gọn hệ thống gia nhiệt và khí thải để bảo vệ nguồn nhiệt cốt lõi
Lò đốt sinh khối và hệ thống trao đổi nhiệt thải là trái tim của máy sấy. Cặn than và cặn cacbon bên trong lò đốt sẽ làm giảm hiệu suất cháy và tiếp tục ăn mòn lớp lót lò. Thường xuyên làm sạch cặn than theo chất lượng nhiên liệu, và sử dụng nhiên liệu sinh khối có nhiệt trị ổn định và ít tạp chất để giảm đá và tạp chất kim loại xâm nhập vào lò đốt và tránh mài mòn ghi lò.
Ống khói và bộ trao đổi nhiệt là khu vực trao đổi nhiệt nhiệt độ cao. Sự bám dính lâu dài của nhựa gỗ và bụi trong khí thải sẽ ăn mòn thành ống. Thường xuyên xả và kiểm tra ăn mòn thành ống. Nếu phát hiện gỉ mỏng, cần tiến hành xử lý chống ăn mòn kịp thời. Đường ống hút gió và quạt thổi đi kèm phải được kiểm tra độ kín. Rò rỉ khí sẽ phá vỡ áp suất âm bên trong, làm hiệu quả sấy kém đi và tăng tải cho quạt.
Nếu được trang bị hệ thống thu hồi nhiệt thải lò nung, phải kiểm tra định kỳ các van đường ống trao đổi nhiệt để đảm bảo hệ thống sử dụng nhiệt thải theo tầng được thông suốt và tránh áp suất cục bộ bất thường ảnh hưởng đến thiết bị.
5. Làm tốt công tác chống ẩm, chống ăn mòn và bảo vệ khi không sử dụng, đồng thời chú ý bảo quản trong mùa thấp điểm.
Khi thiết bị ngừng hoạt động và không sử dụng, nhiều nhà sản xuất thường bỏ qua việc quản lý, vỏ kim loại và đường ống nhanh chóng bị gỉ sét và ăn mòn trong môi trường ẩm ướt.
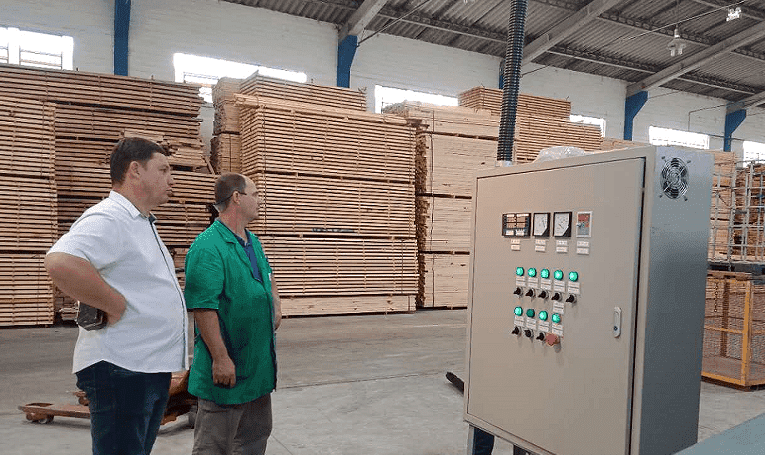
Trước khi ngừng hoạt động trong thời gian dài, cần vệ sinh kỹ lưỡng mùn cưa và bụi bên trong, làm khô hơi ẩm trong khoang sấy, đồng thời bảo vệ chống gỉ cho các bộ phận kim loại lộ ra ngoài, xích và vòng bi; đóng cửa ra vào và niêm phong để ngăn nước mưa và hơi ẩm xâm nhập vào khoang và ống khói. Đối với thiết bị đặt trong môi trường lộ thiên, cần che chắn mưa và tập trung bảo vệ động cơ, tủ điều khiển điện và cảm biến. Hộp điều khiển điện phải được giữ khô ráo và chống bụi để tránh ngắn mạch làm cháy các linh kiện điện.
Hệ thống điều khiển điện tử cũng cần được bảo trì: thường xuyên kiểm tra xem các đầu nối dây có bị lão hóa do nhiệt độ cao hoặc lỏng lẻo không, và quạt làm mát của tủ điều khiển có hoạt động bình thường không để tránh ngắn mạch do lão hóa. Có thể đặt chất hút ẩm trong tủ điều khiển điện ở những khu vực ẩm ướt.
6. Thiết lập sổ theo dõi thiết bị và chuẩn hóa quản lý nhân sự
Khuyến nghị thiết lập sổ theo dõi vận hành và bảo trì cho từng máy sấy để ghi lại thời gian khởi động, loại nhiên liệu gia nhiệt, hồ sơ sự cố, thời gian bảo trì và hồ sơ thay thế linh kiện. Thông qua sổ ghi chép, có thể phát hiện quy luật hỏng hóc của thiết bị và sắp xếp bảo trì phòng ngừa trước, thay vì đợi đến khi hỏng mới sửa chữa.
Nhân viên vận hành và bảo trì cần nắm rõ các thông số thiết bị và hiểu các quy trình sấy tương ứng với các loại gỗ khác nhau (bạch đàn, gỗ cao su, gỗ bạch dương, ván kỹ thuật, v.v.), tránh tùy tiện thay đổi thông số nhiệt độ và tốc độ gió dựa trên kinh nghiệm. Nhân viên mới cần được đào tạo bài bản trước khi nhận nhiệm vụ để tránh hư hỏng thiết bị không thể khắc phục do thao tác sai.
Tuổi thọ của máy sấy ván lạng không chỉ đơn thuần được quyết định bởi vật liệu của chính thiết bị, mà phụ thuộc nhiều hơn vào công tác quản lý hằng ngày. Vận hành ổn định và hợp lý, thường xuyên làm sạch bụi, định kỳ kiểm tra bôi trơn và kịp thời xử lý những nguy cơ tiềm ẩn nhỏ. Sau khi toàn bộ quy trình bảo trì được thực hiện, thiết bị không chỉ có tuổi thọ dài hơn mà còn có chất lượng sấy ổn định và mức tiêu thụ năng lượng trong tầm kiểm soát. Điều này cũng giúp nhà máy chế biến tránh được tổn thất do dừng máy đột ngột và tối đa hóa giá trị của thiết bị.