English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 العربية
 Melayu

Phân tích các vấn đề thường gặp của máy sấy ván mỏng
Phân tích các vấn đề thường gặp của máy sấy ván mỏng
Sấy ván mỏng là một quá trình liên kết then chốt trong sản xuất ván dán. Chất lượng sấy trực tiếp quyết định việc ghép tấm tiếp theo, ép nóng, độ ổn định dán keo và tỷ lệ sản phẩm thành phẩm đạt chuẩn. Đối với các loại máy sấy ván mỏng phổ biến như loại con lăn và loại băng lưới cánh, sự cố thường không phải là mất cân bằng một tham số đơn lẻ, mà là vấn đề dây chuyền do sự chồng chéo của trạng thái nguyên liệu, thoát ẩm ống gió, truyền động, hệ thống nguồn nhiệt và vận hành bảo trì hàng ngày. Nhiều nhà máy có thói quen điều chỉnh trực tiếp nhiệt độ hoặc tốc độ, nhưng lại làm khuếch đại khuyết tật, dẫn đến ván bị loại bỏ, tăng tiêu thụ năng lượng và tăng tốc độ hao mòn thiết bị. Bài viết này sắp xếp các vấn đề điển hình từ ba khía cạnh: khuyết tật thành phẩm, vận hành thiết bị và hệ thống nhiệt, phân tích nguyên nhân gốc rễ và đưa ra các ý tưởng khắc phục sự cố thực tiễn.
I. Các khuyết tật trong sản phẩm ván đơn thành phẩm
1. Độ ẩm của ván mỏng có độ dốc lớn, cùng một tấm ván có độ khô ẩm không đều.
Hiện tượng: Cùng một tấm ván mỏng một bên khô một bên ẩm, hoặc lớp bề mặt khô và độ ẩm của lớp lõi cao. Giá trị đo độ ẩm trực tuyến dao động lớn, và nó hút ẩm trở lại và biến dạng sau khi được lưu kho.
Nguyên nhân gốc rễ chủ yếu được chia thành hai loại: Thứ nhất, bố trí ống gió và áp suất khí không cân bằng, vòi phun khí ở một bên bị bụi chặn, khe hở giữa vòi phun khí trên và dưới không đồng nhất, và khí nóng không thể bao phủ đều bề mặt ván; thứ hai, trạng thái cấp liệu không đồng đều, độ dày của ván mỏng sau khi bóc quay dao động, có vỏ cây, và keo cục bộ bị vón. Độ ẩm ban đầu của cùng một lô rất khác nhau, nhưng cùng một bộ thông số nhiệt độ và tốc độ được áp dụng. Ngoài ra, không có sự chuyển tiếp dần trong vùng nhiệt độ của mỗi đoạn sấy, và thiếu các đoạn gia nhiệt trước và kiểm soát độ ẩm. Lớp bề mặt của ván mỏng nhanh chóng mất nước khi vào vùng nhiệt độ cao, và sự di chuyển độ ẩm bị cản trở, tạo thành chênh lệch khô-ẩm bên trong.
Ý tưởng khắc phục sự cố: Trước tiên làm sạch bụi trên hộp phun và vòi phun khí, đồng thời điều chỉnh áp lực gió ở cả hai bên; sau đó sản xuất theo lô theo loại gỗ, độ dày ván mỏng và độ ẩm ban đầu. Sử dụng kiểm soát nhiệt độ phân đoạn, gia nhiệt sơ bộ ở nhiệt độ thấp ở đoạn trước, bay hơi đồng đều ở đoạn giữa và kiểm soát độ ẩm ở đoạn sau để làm chậm quá trình giải phóng ứng suất và giảm hiện tượng bít kín bề mặt.
2. Ván mỏng bị cong vênh, gợn sóng và mép bị lật ra ngoài.
Hiện tượng: Sau khi sấy khô, bề mặt ván bị vồng lên và xuất hiện các mép gợn sóng. Khó khớp khi lắp ghép ngang và dán keo ở công đoạn sau, và keo dễ bị bong ra.
Nhiều người nhầm tưởng rằng nhiệt độ đơn thuần là quá cao, nhưng cốt lõi thực sự là sự mất cân bằng của ứng suất co ngót do sấy khô. Có sự khác biệt về tốc độ co ngót theo chiều dọc thớ và chiều xuyên tâm của gỗ. Khi một mặt của ván mỏng được gia nhiệt mạnh và mặt kia được thông gió yếu, hoặc thiết lập áp lực trục cán không hợp lý, ván mỏng dễ bị co ngót một chiều. Gỗ sinh trưởng nhanh như bạch đàn và cao su có ứng suất bên trong cao sau khi bóc vỏ. Nếu nhiệt độ tăng quá nhanh và độ ẩm không được thoát ra kịp thời, nước ở mép sẽ mất nhanh hơn nhiều so với phần giữa, gây ra biến dạng gợn sóng. Mô hình lật cũng sẽ gặp phải sự sai lệch về thời điểm lật, khiến tấm ván đơn lẻ không ổn định trong khoang, và một phần của nó bị treo lơ lửng trong không khí trong thời gian dài và bị gia nhiệt.
Điểm xử lý: Ưu tiên giảm tốc độ gia nhiệt, không tăng nhiệt độ một cách mù quáng; kiểm tra độ song song của trục cán và áp lực trục cán, giảm áp lực trục cán một cách thích hợp đối với ván mỏng; ổn định áp suất âm thoát ẩm để tránh độ ẩm cục bộ cao và ngạt; thêm khu vực lưu trữ làm nguội chậm sau khi ra liệu để ván có thời gian giải phóng ứng suất, không xếp trực tiếp ngoài trời.
3. Nứt đầu tấm ván, vân mảnh trên bề mặt ván và hiện tượng cháy sợi
Hiện tượng: Nứt đầu và vết nứt mảnh trên bề mặt ván tập trung tại cửa ra liệu. Độ dày càng mỏng (0,3–0,8mm) thì càng dễ xuất hiện.
Bản chất của hiện tượng nứt là tốc độ bay hơi của nước vượt quá giới hạn chịu đựng của sợi gỗ. Tác động nhiệt độ cao và tốc độ dòng quá lớn là những yếu tố kích hoạt tần suất cao; còn một tình huống khác dễ bị bỏ qua: ván mỏng đã được sấy khô dưới điểm bão hòa sợi, và nếu tiếp tục bị sấy quá mức, sợi sẽ mất độ dai, ứng suất nhẹ sẽ trực tiếp xé rách thớ gỗ. Trong máy sấy ép nóng, hơi nước không thể thoát ra kịp thời, hơi nước tích tụ bên trong bề mặt ván, khiến bề mặt ván bị nổ tung trong tích tắc khi áp suất được giải phóng.
Phân biệt phán đoán: vết nứt ở hai đầu chủ yếu do tốc độ sấy quá nhanh; các đường vân mảnh phân bố rải rác trên bề mặt ván, chủ yếu do độ ẩm cuối cùng quá thấp và quá khô; đứt sợi cục bộ, tập trung kiểm tra khu vực tương ứng nơi khí nóng thổi trực tiếp, và miệng gió hướng vào ván mỏng. Phương án điều chỉnh: giảm nhiệt độ đoạn thứ nhất và làm chậm tốc độ dây chuyền; khóa giới hạn dưới của độ ẩm mục tiêu và dựa vào điều khiển vòng kín của máy đo độ ẩm trực tuyến để tránh sấy quá mức; lắp đặt cấu trúc dẫn hướng đối diện cửa ra gió của ván mỏng để giảm thổi gió mạnh trực tiếp.
4. Bề mặt ván mỏng có màu xám, đen và bị cháy.
Hiện tượng: Bề mặt ván có màu sắc xỉn, có các điểm cháy cục bộ, trường hợp nghiêm trọng bề mặt bị cacbon hóa, ảnh hưởng đến độ bám dính và cấp ngoại quan.
Điểm cháy cục bộ thường đến từ hai hướng: nhiệt độ không khí nóng ở phía nguồn nhiệt vượt tiêu chuẩn, góc chết tuần hoàn không khí nóng cục bộ, và ván mỏng lưu lại trong vùng nhiệt độ cao trong thời gian dài; đầu đốt sinh khối cháy không đủ, khí thải mang theo hạt carbon vào khoang sấy và bám vào bề mặt ván mỏng. Ngoài ra, bề mặt trục lăn có keo và cặn carbon, tiếp xúc trực tiếp với ván mỏng ở nhiệt độ cao cũng sẽ tạo thành vết cháy xém lớn.
Khắc phục sự cố: Trước tiên kiểm tra điều kiện cháy, kiểm tra độ kín của hệ thống trao đổi nhiệt để ngăn khói chảy vào khoang; làm sạch keo và bụi trên bề mặt trục lăn; kiểm soát nhiệt độ của vùng nhiệt độ cao nhất để ngăn ván đơn lưu lại trong vùng nhiệt độ cao trong thời gian dài.
II. Sự cố vận chuyển và truyền động
1. Lệch ván mỏng, kẹt, tắc nghẽn bên trong và “ùn tắc giao thông”
Hiện tượng: Ván mỏng bị lệch sang một bên trong máy, bị kẹt trong khe trục lăn, làm đổ tấm ván, tích tụ và chặn vật liệu, khiến dây chuyền sản xuất buộc phải dừng hoạt động.
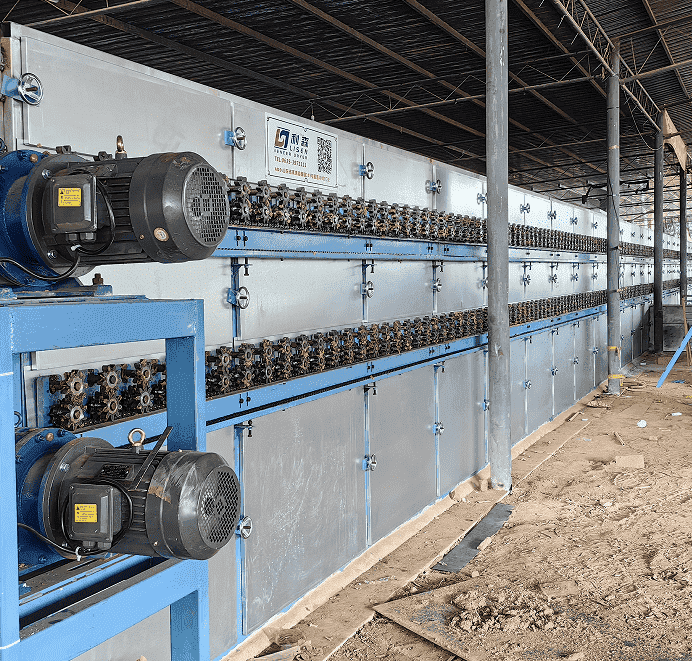
Máy sấy trục lăn tập trung vào độ song song của trục lăn và liệu khe hở giữa các trục lăn có phù hợp với độ dày của ván mỏng hay không; xích có độ căng không đồng đều, truyền động ở các đoạn khác nhau không đồng bộ, đoạn trước đưa ván nhanh còn đoạn sau vận chuyển chậm, dẫn đến chồng ván. Các vấn đề thường gặp ở máy lật bao gồm thời điểm động tác lật không ổn định và lực hút của tấm trên áp suất âm không ổn định. Tạp chất trong nguyên liệu cũng có thể gây kẹt: mảnh vỏ cây, mắt gỗ, đinh và các cục keo khô cứng bị dính trên bề mặt trục lăn, tạo thành các điểm kẹt nhô lên móc vào mép trước của ván mỏng.
Hướng bảo trì: Thường xuyên hiệu chuẩn độ ngang và độ song song của trục cán, thống nhất tốc độ biến tần ở từng khu vực; làm sạch các vật bám trên bề mặt trục cán; định kỳ kiểm tra đường ống áp suất âm của hệ thống cấp liệu chân không để đảm bảo căn chỉnh cấp liệu và giảm việc cấp các tấm bị lệch.
2. Tiếng ồn bất thường trong truyền động, hộp giảm tốc quá nhiệt và báo động quá tải động cơ
Hiện tượng: Rung động liên tục và tiếng ồn bất thường trong quá trình vận hành, hộp nóng lên nhanh và thường xuyên nhảy quá tải.
Nguyên nhân phổ biến: Mức dầu bôi trơn không đủ, chất lượng dầu lão hóa; thiếu dầu lâu dài và mài mòn ổ trục; độ căng xích không đều, tải lệch tâm; mất pha trong nguồn điện ba pha. Nhiều nhà máy chỉ thêm dầu bôi trơn sau khi xảy ra sự cố và không thiết lập chu kỳ bảo trì theo thời gian vận hành. Tốc độ suy giảm của dầu bôi trơn sẽ tăng đáng kể trong điều kiện nhiệt độ cao.
Chuẩn hóa vận hành và bảo trì: Thiết lập sổ theo dõi bôi trơn để phân biệt chu kỳ bôi trơn của hộp giảm tốc, vòng bi và xích; lắng nghe tiếng ồn bất thường và đo dòng điện không tải trước khi khởi động máy; dừng máy để làm nguội nếu xảy ra quá nhiệt, và không tiếp tục sản xuất khi có sự cố để tránh bánh răng và vòng bi bị kẹt và hư hỏng.
III. Các vấn đề về kỹ thuật nhiệt, thoát ẩm và hệ thống nguồn nhiệt
1. Gia nhiệt chậm, hiệu suất nhiệt tổng thể thấp và tiêu thụ năng lượng cao
Hiện tượng: Nhiệt độ cài đặt khó đạt tiêu chuẩn, cần liên tục tăng lượng cung cấp nhiên liệu hoặc hơi nước, và mức tiêu thụ năng lượng trên mỗi đơn vị ván vượt tiêu chuẩn.
Ưu tiên xử lý kín khít: lớp cách nhiệt của khoang sấy bị hư hỏng, khí lạnh rò rỉ từ cửa ra vào, mặt bích ống gió và khớp cánh, một lượng lớn nhiệt thoát ra ngoài; thứ hai, tỷ lệ thoát ẩm không cân bằng, quạt thoát ẩm quá lớn, khí nóng bị hút trực tiếp ra ngoài; thoát ẩm quá nhỏ, bên trong khoang bão hòa độ ẩm cao, hơi ẩm không thể tiếp tục bay hơi, quá trình sấy bị đình trệ. Mô hình gia nhiệt bằng sinh khối cũng phụ thuộc vào phân phối gió của đầu đốt và độ tinh khiết của hạt nhiên liệu. Quá trình cháy không hoàn toàn sẽ dẫn đến nhiệt lượng không đủ và tro tích tụ làm tắc bộ trao đổi nhiệt.
Ý tưởng tối ưu hóa: Sửa chữa lớp cách nhiệt và bịt kín các điểm rò rỉ không khí; điều chỉnh tần số biến tần của quạt hút ẩm để duy trì áp suất âm ổn định; thường xuyên vệ sinh bộ trao đổi nhiệt và bụi tích tụ trong ống trao đổi nhiệt để đảm bảo hiệu suất trao đổi nhiệt; bố trí dây chuyền sản xuất hỗ trợ tận dụng nhiệt thải từ lò nung, sử dụng nhiệt thải theo tầng hợp lý và giảm tải nguồn nhiệt chính.
2. Nước nhỏ giọt từ trụ xả ẩm và hơi nước ngưng tụ bên trong khoang quay trở lại gây ẩm.
Hiện tượng: Nước nhỏ giọt từ thành ngoài của ống thoát ẩm, các giọt nước ngưng tụ trên đỉnh khoang, và các giọt nước nhỏ xuống lớp veneer, gây ẩm cục bộ trở lại, hóa đen và mốc.
Nguyên nhân cơ bản là không khí nóng ẩm bị nguội đi và ngưng tụ trong đường ống. Khi nhiệt độ sấy thấp và lưu lượng gió thải ẩm không đủ, hơi nước không kịp thoát ra và hóa lỏng ở đoạn nhiệt độ thấp của ống gió; hiện tượng này càng rõ rệt vào mùa thu và mùa đông khi nhiệt độ môi trường thấp. Nước ngưng sẽ chảy ngược vào buồng sấy, tạo thành vòng luẩn quẩn.
Giải pháp: Tăng tốc độ gió thoát ẩm và rút ngắn thời gian lưu của hơi nước; bọc cách nhiệt đường ống thoát ẩm để tránh làm nguội và ngưng tụ trên thành ngoài; bổ sung kết cấu thoát nước cho đường ống để xả nước ngưng kịp thời, ngăn giọt nước chảy ngược về khu vực ván mỏng.
3. Nhiệt độ dao động lớn và kiểm soát nhiệt độ không ổn định
Hiện tượng: Số chỉ của thiết bị kiểm soát nhiệt độ dao động lên xuống, chênh lệch nhiệt độ trong cùng một vùng nhiệt độ lớn.
Nguyên nhân chính là nguồn cấp nhiệt không ổn định: cấp liệu sinh khối không đều, lò bị kết cố và tắc nghẽn; áp suất đường ống hơi không ổn định, bẫy hơi hỏng; bụi tích tụ trên đầu dò cảm biến nhiệt độ và vị trí không hợp lý, những gì thu được không phải là nhiệt độ không khí nóng hiệu quả trên bề mặt tấm. Nếu cảm biến bị phủ bụi trong thời gian dài, tín hiệu phản hồi sẽ bị méo và hệ thống kiểm soát nhiệt độ sẽ tiếp tục điều chỉnh sai.
Xử lý: Vệ sinh đầu dò định kỳ và bố trí điểm đo nhiệt độ ở khu vực dòng chảy chính của không khí nóng đi qua ván mỏng; đại tu cơ cấu cấp liệu đốt và các bộ phận tách nước hơi; ưu tiên kiểm soát nhiệt độ độc lập theo phân đoạn để mỗi khu vực không can thiệp lẫn nhau.
4. Tóm tắt các vấn đề hệ thống và đề xuất quản lý dài hạn
Sự cố máy sấy ván mỏng có thể xuất hiện như do chất lượng ván mỏng hoặc tiếng ồn bất thường từ thiết bị, nhưng đằng sau đó phần lớn là do sự mất kết nối giữa thông số quy trình, quản lý nguyên liệu thô và bảo trì thiết bị. Nhiều nhà sản xuất chỉ điều chỉnh thông số tạm thời khi sản xuất sản phẩm lỗi và không lập sổ theo dõi quy trình theo loài cây và độ dày. Bạch đàn, cao su, bạch dương và ván kỹ thuật dùng chung một bộ thông số, vốn dĩ dễ bị nứt và biến dạng.
Kiểm soát dài hạn có thể chia thành ba điểm: thứ nhất, kiểm soát trước nguyên liệu thô, xếp lớp ván bóc quay, đánh dấu độ ẩm ban đầu, và loại bỏ các sản phẩm lỗi có chênh lệch độ dày quá lớn và các mảnh vỏ cây lớn; thứ hai, thiết lập cơ chế kiểm tra phân cấp, với kiểm tra hàng ngày tập trung vào áp suất gió, thoát ẩm và hình dạng bề mặt trục cán, làm sạch trạng thái và cảm biến, thay vì chỉ nhìn vào đồng hồ nhiệt độ; thứ ba, chú ý đến bảo trì khi dừng máy. Ống trao đổi nhiệt, trục cán, xích truyền động và phớt là những bộ phận dễ bị mài mòn. Chúng lão hóa nhanh trong môi trường nhiệt độ cao và độ ẩm cao. Bảo trì phòng ngừa rẻ hơn nhiều so với sửa chữa sự cố.
Cốt lõi của quá trình sấy không phải là theo đuổi tốc độ nhanh hơn và nhiệt độ cao hơn, mà là duy trì ứng suất sấy ổn định, trường khí nóng đồng đều và nhịp độ loại bỏ độ ẩm hợp lý, để tìm sự cân bằng giữa năng lực sản xuất, tỷ lệ thành phẩm và mức tiêu thụ năng lượng, giảm việc loại bỏ ván mỏng, và ổn định chất lượng của toàn bộ dây chuyền sản xuất ván dán ở giai đoạn sau.