 English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 العربية
 Melayu



Những cân nhắc chính trong sản xuất ván lạng gỗ sồi
Những cân nhắc chính trong sản xuất ván lạng gỗ sồi
Gỗ sồi là một loại gỗ cứng phổ biến được sử dụng cho các bề mặt hoàn thiện cao cấp, đồ nội thất, sàn nhà và lớp veneer mặt của ván ép. Cả sồi đỏ và sồi trắng đều được đánh giá cao nhờ các vân gỗ độc đáo và kết cấu cao cấp; tuy nhiên, do mật độ cao, các tia gỗ nổi bật và hàm lượng tannin, chúng nổi tiếng là khó gia công. So với các loài như bạch đàn, dương hoặc cao su, veneer gỗ sồi dễ bị các khuyết tật như vết ố xanh, nứt dọc theo tia gỗ, cong vênh, biến đổi màu sắc, “lỗ kim” (khoảng trống) và bề mặt bị xù lông. Để sản xuất veneer gỗ sồi chất lượng cao một cách ổn định đòi hỏi kiểm soát quy trình tỉ mỉ từ đầu đến cuối—từ lựa chọn gỗ tròn và hấp/làm mềm đến bóc/lát, sấy khô, phân loại và bảo quản.
I. Lựa Chọn Gỗ Tròn Và Kiểm Soát Đầu Vào: Giảm Thiểu Các Khuyết Tật Cố Hữu Tại Nguồn
Chất lượng gỗ sồi tròn quyết định trực tiếp đến sản lượng ván lạng cao cấp; nhiều vấn đề—như nứt tách hoặc đổi màu xuất hiện sau đó trong quá trình—thực chất bắt nguồn từ giai đoạn gỗ tròn.
Cần phân biệt rõ giữa sồi đỏ và sồi trắng, vì tính chất cấu trúc của chúng khác nhau đáng kể. Mạch gỗ sồi trắng chứa tylose, tạo độ kín chặt và chống hút nước nhanh. Ngược lại, sồi đỏ có mạch hở cho phép độ ẩm thấm nhanh; hàm lượng tannin cao hơn khiến nó dễ bị oxy hóa và nhiễm nấm xanh hơn nhiều. Do đó, hai loại này phải được gia công riêng—không bao giờ trên cùng một dây chuyền sản xuất.
Khi chọn gỗ tròn, hãy ưu tiên những khúc gỗ thẳng và có tỷ lệ gỗ lõi trưởng thành cao. Tránh gỗ non, gỗ bị mục một phần, gỗ tròn có vết nứt vòng, lỗ sâu đục hoặc gỗ phản ứng (gỗ ứng suất). Gỗ non có mức co rút không đồng đều, thường dẫn đến cong vênh nghiêm trọng hoặc khuyết tật “lượn sóng” trong quá trình sấy. Gỗ tròn có vết nứt vòng đặc biệt rắc rối: trong quá trình bóc, các vết nứt này có xu hướng lan dọc theo tia gỗ, dẫn đến tỷ lệ loại bỏ cao đối với toàn bộ cuộn ván lạng.
Khi gỗ tròn đã về đến nhà máy, việc bảo quản đúng cách là vô cùng quan trọng. Gỗ cần được che chắn khỏi ánh nắng trực tiếp và mưa, đồng thời hai đầu gỗ phải được bôi sáp ngay lập tức để ngăn ngừa mất ẩm nhanh, nguyên nhân có thể gây nứt đầu gỗ. Gỗ sồi không nên được lưu trữ trong thời gian dài; thời gian lưu trữ đối với gỗ tươi (gỗ ướt) phải được giới hạn nghiêm ngặt. Trong những mùa có nhiệt độ và độ ẩm cao, cần đảm bảo thông gió đầy đủ trong các đống gỗ để ngăn ngừa nấm mốc phát triển bên trong và hiện tượng nhiễm xanh sớm. Khi về đến nhà máy, gỗ tròn phải được phân loại và xếp đống theo nguồn gốc, cấp chất lượng và độ tuổi (gỗ tươi so với gỗ đã qua xử lý). Trộn lẫn gỗ tươi và gỗ đã qua xử lý trong quá trình hấp hoặc bóc ván sẽ dẫn đến độ mềm không đồng đều, gây ra độ dày ván mỏng không nhất quán và sự khác biệt màu sắc đáng kể.
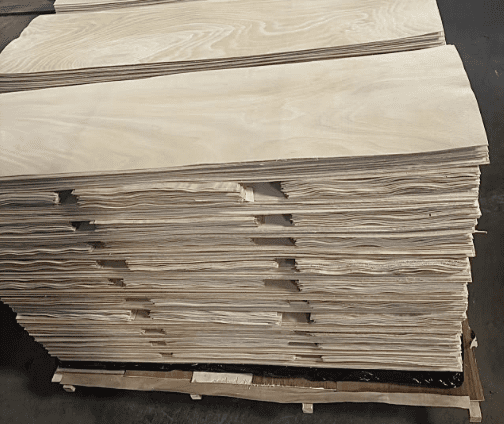
II. Quy trình hấp (làm mềm): Một cạm bẫy phổ biến đối với ván lạng gỗ sồi
Gỗ sồi có đặc điểm là độ cứng cao và tia gỗ thô. Nếu quá trình làm mềm không đủ, gỗ sẽ xuất hiện hiện tượng xù lông, gờ, vết dao và nứt dọc theo tia gỗ trong quá trình bóc. Ngược lại, nếu gỗ bị làm mềm quá mức, tannin thoát ra quá nhiều, khiến bề mặt ván mỏng bị sẫm màu hoặc loang lổ, dẫn đến sự không đồng đều về màu sắc nghiêm trọng.
Nhiệt độ và thời gian hấp phải được điều chỉnh dựa trên đường kính khúc gỗ, tỷ lệ gỗ lõi so với gỗ dác và mùa; không nên áp dụng các thông số dùng cho loài gỗ mềm cho gỗ sồi. Gỗ sồi đỏ, chứa nhiều tannin phản ứng hơn, cần nhiệt độ hấp thấp hơn—tốt nhất là sử dụng phương pháp gia nhiệt tăng dần ở nhiệt độ thấp—để ngăn ngừa quá trình oxy hóa và đổi màu nhanh chóng. Đối với gỗ sồi trắng, thời gian hấp có thể được kéo dài để đảm bảo làm mềm đồng đều throughout khúc gỗ.
Cần chú ý đến chất lượng nước và ô nhiễm kim loại trong các bể hấp. Tanin trong gỗ sồi phản ứng nhanh với ion sắt tạo thành vết xanh đen—một hiện tượng thường được gọi trong ngành là “vết xanh”. Bể hấp, giá đỡ vận chuyển và kẹp phải không có sắt lộ ra ngoài. Hơn nữa, nước trong bể nên được thay thường xuyên để kiểm soát nồng độ ion sắt—một chi tiết quan trọng thường bị nhiều nhà máy bỏ qua.
Sau khi hấp xong, các khúc gỗ nên trải qua giai đoạn “ủ” (cân bằng) ở nhiệt độ không đổi. Điều này cho phép nhiệt độ và độ ẩm bên trong và bên ngoài của khúc gỗ ổn định trước khi chúng được chuyển đến máy bóc vỏ quay. Nếu các khúc gỗ không được làm mềm đồng đều, ván mỏng thu được sẽ có sự dao động độ dày đáng kể, cả trên toàn tấm và cục bộ. Điều này dẫn đến ứng suất không đồng đều trong quá trình sấy tiếp theo, làm tăng mạnh nguy cơ nứt.
III. Cắt quay / Lạng: Kiểm soát độ dày, nứt liên quan đến tia gỗ và chất lượng bề mặt
Ván lạng gỗ sồi được sản xuất hoặc bằng cách cắt quay (thường cho ván mặt gỗ dán) hoặc bằng cách lạng (cho ván lạng gỗ trang trí cao cấp). Mặc dù mỗi phương pháp có những yêu cầu cụ thể về dụng cụ cắt, tốc độ quay và cài đặt thanh ép, chúng có chung một thách thức cốt lõi: các tia gỗ rất dễ bị nứt. Dụng cụ cắt phải được giữ sắc bén; lưỡi cắt cùn có thể gây ra xơ bề mặt và rách sợi, dẫn đến vân gỗ bị mờ sau khi chà nhám tiếp theo. Khe hở và áp lực của thanh ép phải được hiệu chỉnh theo mật độ của gỗ sồi: áp lực không đủ dẫn đến ván lạng bị lỏng hoặc cong vênh, trong khi áp lực quá mức khiến các tia gỗ bị nứt, tạo ra một mạng lưới dày đặc các vết nứt nhỏ liên quan đến tia gỗ.
Độ chính xác về độ dày là vô cùng quan trọng. Ván lạng gỗ sồi thường mỏng, vì vậy dung sai độ dày phải được kiểm soát nghiêm ngặt. Sự biến động đáng kể về độ dày dẫn đến tốc độ bay hơi ẩm không đồng đều trong quá trình sấy — các vùng mỏng hơn khô nhanh hơn vùng dày hơn — điều này tạo ra ứng suất bên trong và sau đó gây ra cong vênh hoặc nứt. Tốc độ bóc ván không nên quá cao; vì sợi gỗ sồi có độ đàn hồi cao, cắt tốc độ cao thường tạo ra vết rung hoặc hoa văn gợn sóng.
Ván lạng ướt ra khỏi dây chuyền bóc phải được vận chuyển kịp thời; không nên để chúng xếp chồng trong thời gian dài trong xưởng ẩm ướt, ngột ngạt. Khi tiếp xúc với không khí, gỗ sồi đỏ có thể phát triển sự đổi màu oxy hóa cục bộ chỉ trong vài giờ. Bất cứ khi nào có thể, ván lạng ướt nên được chuyển trực tiếp vào máy sấy để giảm thiểu thời gian chờ đợi. Hơn nữa, hãy đảm bảo xếp chồng đúng cách bằng cách phân loại ván lạng dựa trên cấp chất lượng và chất lượng bề mặt để tránh những phức tạp của các lô trộn lẫn trong quá trình phân loại sau này.
IV. Quy trình sấy: Cốt lõi của kiểm soát chất lượng ván lạng gỗ sồi
Gỗ sồi là loại gỗ cứng khó sấy (refractory). Nguyên tắc chính—và cũng là điểm khác biệt then chốt so với việc sấy các loài như bạch đàn hay dương—là nghiêm cấm sấy nhanh ở nhiệt độ cao. Sự di chuyển ẩm trong vùng tia gỗ diễn ra chậm; nếu bề mặt mất ẩm quá nhanh và bị cứng lại, độ ẩm bên trong sẽ bị giữ lại. Điều này dễ dẫn đến nứt liên quan đến tia, nứt tổ ong, nứt bề mặt, cong vênh và lõm mặt.
Nên ưu tiên phương pháp “sấy chậm ở nhiệt độ thấp” với kiểm soát nhiệt độ theo từng giai đoạn. Dù sử dụng máy sấy trục lăn hay máy sấy kiểu bàn ép (press-type), thiết bị cần được chia thành các vùng nhiệt độ và độ ẩm riêng biệt: khu vực đầu vào nên giữ ở nhiệt độ thấp hơn để gia nhiệt sơ bộ từ từ, giúp ván mỏng ấm lên đồng đều và giải phóng nước tự do; khu vực giữa nên tăng nhiệt độ ở mức vừa phải; và khu vực đầu ra nên bao gồm làm nguội và điều chỉnh độ ẩm (conditioning) để cân bằng độ ẩm và giảm thiểu chênh lệch giữa bên trong và bên ngoài ván mỏng. Độ ẩm mục tiêu phải phù hợp với ứng dụng hạ nguồn dự kiến. Đối với ván mỏng mặt ván ép, thường được kiểm soát trong khoảng 8% đến 10%. Đối với ván mỏng gỗ dùng trong ốp trang trí hoặc lát sàn, độ ẩm nên được tinh chỉnh dựa trên độ ẩm cân bằng (EMC) của khu vực nơi sản phẩm sẽ được sử dụng—cao hơn một chút đối với các vùng phía nam ẩm ướt và thấp hơn đối với các vùng phía bắc khô hạn. Độ ẩm không đồng đều là nguyên nhân chính gây nứt trong quá trình sử dụng tiếp theo.
Thiết bị sấy phải đảm bảo phân phối luồng khí đồng đều và lưu lượng khí ổn định, tránh những khu vực có luồng khí quá mạnh hoặc “vùng chết” (không khí tù đọng). Nếu tốc độ luồng khí không đồng nhất dọc theo dây chuyền sấy, ván mỏng trong cùng một chồng có thể bị khô một bên và ẩm bên kia, dẫn đến các vấn đề phổ biến như biến đổi màu sắc và cong vênh. Ván mỏng đã sấy không nên được đóng gói ngay; thay vào đó, phải đặt chúng trong buồng điều hòa khí hậu có kiểm soát (nhiệt độ và độ ẩm không đổi) để “nghỉ” và tái cân bằng. Quá trình này cho phép ứng suất do sấy sinh ra tiêu tán và độ ẩm trở nên đồng đều. Nhiều nhà máy bỏ qua bước điều hòa này, dẫn đến tỷ lệ làm lại thành phẩm luôn ở mức cao.
Hơn nữa, nhiệt độ sấy quá cao có thể khiến màu sắc của gỗ sồi bị sẫm lại—sồi đỏ có thể mang tông đỏ hoặc đục, trong khi sồi trắng có thể ngả vàng—làm mất đi vẻ ngoài tươi mới, tự nhiên của vân gỗ. Vì các đơn hàng cao cấp đòi hỏi độ đồng nhất màu sắc nghiêm ngặt, điều thiết yếu là phải thiết lập các đường cong sấy tiêu chuẩn và lưu giữ mẫu của từng lô để so sánh.
V. Phân loại, Sửa chữa Và Bảo vệ Bề mặt: Loại bỏ các Khuyết tật Tiềm ẩn
Các khuyết tật trên ván lạng gỗ sồi thường được che giấu rất kỹ; nhiều vết nứt nhỏ gần như không thể nhìn thấy khi ván lạng còn ẩm nhưng chỉ lộ rõ sau khi độ ẩm được loại bỏ trong quá trình sấy. Do đó, quy trình phân loại nên bao gồm hai vòng kiểm tra: kiểm tra ban đầu đối với ván lạng còn ẩm và kiểm tra tiếp theo sau giai đoạn sấy và ổn định.
Các khu vực chính cần kiểm tra bao gồm vết nứt liên quan đến tia gỗ, vết nứt đầu, lỗ sâu do côn trùng, mắt gỗ, vết ố xanh, vết dao, biến đổi độ dày, “lỗ kim” (lỗ thủng) và xơ bề mặt. Các vết nứt nhỏ dọc theo tia gỗ là khuyết tật tiềm ẩn phổ biến nhất ở veneer gỗ sồi; điều quan trọng là phải phân biệt giữa vết nứt nhỏ có thể sửa chữa và vết nứt sâu, xuyên thấu—loại sau không nên dùng cho các đơn hàng cao cấp.
Khi lựa chọn keo dán sửa chữa hoặc miếng vá, cũng phải xem xét nguy cơ đổi màu do tannin gây ra. Điều thiết yếu là chọn loại keo dán không phản ứng với tannin trong gỗ sồi, vì các phản ứng như vậy có thể khiến các khu vực đã sửa chữa bị đen theo thời gian. Trong quá trình phân loại, veneer được phân loại và đóng gói dựa trên vân gỗ (vân thẳng, vân hình thánh đường hoặc vân hoa), màu sắc và cấp độ. Các nỗ lực được thực hiện để đảm bảo tính nhất quán về màu sắc trong mỗi lô nhằm đáp ứng các yêu cầu ghép vân cụ thể của các nhà sản xuất đồ nội thất và bề mặt trang trí.
VI. Bảo quản, đóng gói và bảo vệ chống ẩm và oxy hóa
Sau khi đã được sấy khô và ổn định độ ẩm, ván lạng gỗ sồi trở nên rất nhạy cảm với độ ẩm môi trường. Nhiệt độ và độ ẩm trong kho phải được giữ ổn định để ngăn ngừa các vấn đề do biến động nhiệt độ ngày đêm lớn hoặc ẩm ướt trong mùa mưa gây ra. Trong môi trường có độ ẩm cao, ván lạng gỗ sồi đỏ dễ bị tái oxy hóa, dẫn đến “vết ố xanh” (đổi màu); ngược lại, nếu môi trường quá khô, độ ẩm của ván lạng có thể giảm thêm, dẫn đến co ngót thứ cấp và nứt.
Bao bì phải được niêm phong và bảo vệ; veneer nên được bọc trong màng chống ẩm, xếp chồng trên bệ nâng cao để tránh ẩm từ mặt đất và giữ cách xa tường. Không nên lưu trữ chung các lô khác nhau hoặc veneer có độ ẩm khác nhau, vì điều này có thể dẫn đến truyền ẩm giữa chúng. Phải có biện pháp phòng chống mưa trong quá trình gửi hàng và xếp hàng. Đối với vận chuyển đường biển đường dài, cần đặc biệt chú ý đến hiện tượng ngưng tụ trong container; bao bì chống ẩm tăng cường là thiết yếu để ngăn ngừa đổi màu hoặc nấm mốc lan rộng khi đến nơi.
VII. Liên kết và tương thích hạ nguồn (Những cân nhắc chính cho nhà sản xuất ván ép)
Khi sử dụng gỗ sồi làm veneer mặt, cần tính đến ứng suất bên trong của gỗ; không thể áp dụng đơn giản các thông số ép nóng dùng cho các loại gỗ mềm hơn cho gỗ sồi. Do độ cứng cao và tỷ lệ co ngót đáng kể, veneer gỗ sồi dễ bị nứt bề mặt, keo thấm qua (bleed-through) hoặc bề mặt tấm bị trắng nếu nhiệt độ tăng quá nhanh hoặc nếu áp lực áp dụng không phù hợp.
Hơn nữa, các tannin có trong gỗ sồi có thể can thiệp vào quá trình đóng rắn của một số loại keo dính. Điều quan trọng là phải tiến hành các thử nghiệm thí điểm quy mô nhỏ khi lựa chọn keo dính để tránh bong tróc hoặc nhiễm bẩn bề mặt.
Những thách thức chính trong sản xuất ván lạng gỗ sồi về cơ bản xoay quanh việc cân bằng hai yếu tố: quá trình oxy hóa/đổi màu do tannin gây ra và ứng suất do sấy khô đặc trưng của gỗ cứng. Toàn bộ quy trình sản xuất—từ hấp và làm mềm gỗ tròn, bóc vỏ quay được kiểm soát chính xác đến sấy khô nhiều giai đoạn ở nhiệt độ thấp, ổn định độ ẩm và bảo quản bảo vệ—là một hệ thống liên kết chặt chẽ. Việc đơn giản hóa hoặc tăng tốc bất kỳ bước nào cũng có thể dẫn đến các khuyết tật lan rộng, bao gồm nứt dọc theo tia gỗ, vết xanh, màu sắc không đồng đều và cong vênh. Các thông số quy trình nhất quán, hiệu suất thiết bị ổn định, nhiệt độ và độ ẩm môi trường được kiểm soát, cùng các quy trình phân loại nghiêm ngặt—đây là những yếu tố thiết yếu để sản xuất ổn định ván lạng gỗ sồi có màu sắc đồng đều, ít nứt và kích thước chính xác, đáp ứng nhu cầu của thị trường nội thất cao cấp, ốp tường gỗ và ván ép nhiều lớp.


