 English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 العربية
 Melayu



Các vấn đề thường gặp cần cân nhắc trong sản xuất cốp pha xây dựng
Các vấn đề thường gặp cần cân nhắc trong sản xuất cốp pha xây dựng
Ván khuôn xây dựng đóng vai trò là lớp nền cốt lõi để định hình bê tông. Chất lượng của ván khuôn quyết định trực tiếp đến độ nhẵn bề mặt và độ chính xác kích thước của các cấu kiện bê tông, đồng thời cũng ảnh hưởng đến an toàn thi công, số lần tái sử dụng của ván khuôn và tổng chi phí dự án. Nhiều sản phẩm ván khuôn trên thị trường gặp phải các vấn đề như phồng rộp, bong tróc lớp, trương nở mép khi tiếp xúc với nước và biến dạng—những vấn đề này phần lớn bắt nguồn từ những sơ suất trong kiểm soát sản xuất. Từ việc lựa chọn nguyên liệu, sấy khô lớp veneer, dán keo và lắp ghép, ép nóng và dán lớp, cho đến cắt mép, xử lý niêm phong và kiểm tra xuất xưởng cuối cùng, mỗi công đoạn đều tiềm ẩn những rủi ro dễ bị bỏ qua. Dưới đây, chúng tôi trình bày các vấn đề sản xuất thường gặp và các điểm kiểm soát then chốt.
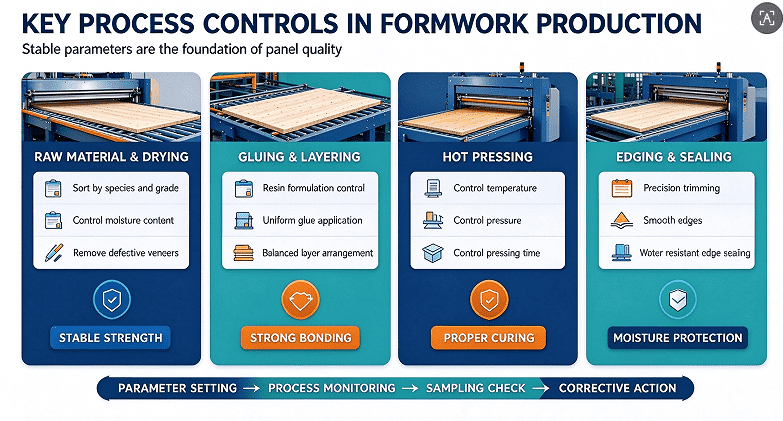
Ván lạng nguyên liệu tạo nên nền tảng chất lượng của ván khuôn và là công đoạn dễ xảy ra sự không đồng nhất nhất. Để cắt giảm chi phí, một số nhà sản xuất trộn lẫn ván lạng từ các loại gỗ và cấp chất lượng khác nhau, dẫn đến sự chênh lệch độ dày đáng kể, nứt ở mặt sau và các cụm mắt gỗ — tất cả những điều này khiến tấm thành phẩm rất dễ bị cong vênh và biến dạng. Kiểm soát độ ẩm của ván lạng là yếu tố then chốt: nếu độ ẩm quá cao, hơi ẩm bên trong sẽ bay hơi trong quá trình ép nóng, tạo ra áp suất bên trong dẫn đến phồng rộp và tách lớp. Ngược lại, nếu độ ẩm quá thấp, ván lạng trở nên giòn; điều này cản trở keo thấm đúng cách trong quá trình dán, làm giảm độ bền liên kết và khiến tấm bị tách lớp sau khi tháo ván khuôn. Trong quá trình sản xuất, cần phân loại ván lạng theo loại gỗ và cấp chất lượng, sử dụng thiết bị sấy có kiểm soát nhiệt độ ổn định để giữ độ ẩm trong phạm vi kỹ thuật quy định, và loại bỏ những ván lạng bị nứt nghiêm trọng, mục hoặc bị côn trùng phá hoại để ngăn vật liệu không đạt tiêu chuẩn lọt vào các công đoạn sản xuất tiếp theo.
Các quy trình pha chế và phủ keo dính quyết định khả năng chịu đựng cốt lõi của ván khuôn đối với việc đun sôi và ngâm nước. Do ván khuôn xây dựng thường xuyên tiếp xúc với vữa bê tông và độ ẩm, việc sử dụng sai loại keo dính hoặc tỷ lệ pha trộn không đúng sẽ trực tiếp dẫn đến tần suất tái sử dụng thấp hơn. Các vấn đề phổ biến bao gồm: chuẩn bị keo dính nhựa phenolic không đúng cách (như điều chỉnh tùy tiện tỷ lệ chất đóng rắn hoặc chất độn); phủ keo không đều, dẫn đến các khu vực thiếu hoặc thừa keo; và không điều chỉnh nhiệt độ keo hoặc thời gian gel để ứng phó với biến động nhiệt độ và độ ẩm của xưởng. Phủ keo không đủ dẫn đến liên kết yếu, trong khi tích tụ keo quá mức dẫn đến đóng rắn không hoàn toàn; cả hai vấn đề đều gây ra bong tróc nhanh khi tiếp xúc với nước. Hơn nữa, tuân thủ môi trường là rất quan trọng—keo dính có hàm lượng formaldehyde tự do quá cao không đáp ứng tiêu chuẩn đánh giá tác động môi trường và yêu cầu tiếp cận thị trường. Trong quá trình sản xuất, điều thiết yếu là chuẩn hóa công thức keo dính, duy trì tỷ lệ phủ nhất quán, đảm bảo trộn và lọc keo kỹ lưỡng, và tiến hành kiểm tra đột xuất định kỳ về độ bền liên kết và khả năng chịu đun sôi.
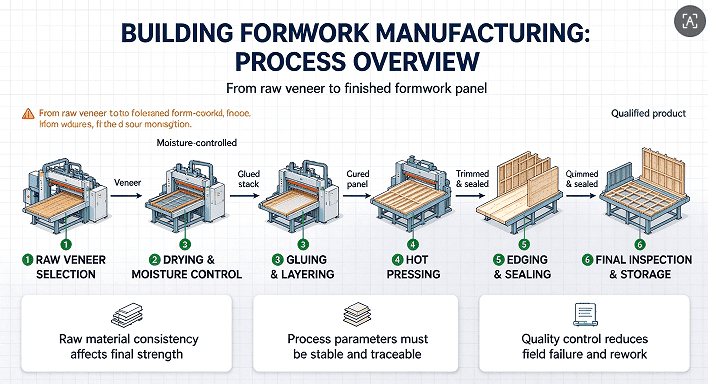
Quá trình lắp ráp và xếp lớp là giai đoạn then chốt để kiểm soát biến dạng và dung sai độ dày của tấm panel. Nhiều nhà sản xuất thực hiện lắp ráp một cách tùy tiện—sử dụng các lớp veneer có hướng vân không thẳng hàng hoặc xếp lớp đối xứng không cân bằng—điều này tạo ra ứng suất nội bộ không đồng đều. Điều này khiến các tấm panel thành phẩm bị cong vênh hoặc xoắn khi tiếp xúc với sự dao động của nhiệt độ và độ ẩm. Các vấn đề phổ biến khác bao gồm các lớp veneer chồng lên nhau, khe hở quá lớn, hoặc trộn lẫn các lớp veneer có chiều dài khác nhau, tất cả đều dẫn đến bề mặt không đồng đều và sai lệch độ dày cục bộ; những khuyết điểm như vậy gây ra khe hở lớn trong quá trình lắp ráp tại công trường và có thể rò rỉ vữa bê tông. Việc lắp ráp phải tuân thủ nguyên tắc đối xứng: các lớp veneer liền kề phải có hướng vân vuông góc với nhau, và các lớp veneer có độ dày khác nhau phải được kết hợp một cách hợp lý. Việc căn chỉnh và kiểm soát khe hở đúng cách là bắt buộc, cũng như việc ép trước chồng tấm panel để loại bỏ không khí bị giữ lại, điều này ngăn ngừa sự trượt hoặc dịch chuyển trong quá trình ép nóng.
Sự dao động của các thông số ép nóng là nguyên nhân chính gây ra phồng rộp, bong tróc và các khuyết tật bề mặt. Nhiệt độ, áp suất và thời gian giữ (thời gian lưu) phải được cân bằng chính xác. Nếu nhiệt độ quá thấp hoặc thời gian giữ không đủ, keo dán sẽ không đóng rắn hoàn toàn, dẫn đến khả năng chịu nước kém. Ngược lại, nếu nhiệt độ quá cao hoặc tốc độ gia nhiệt quá nhanh, lớp keo trên bề mặt có thể đóng rắn sớm, giữ lại hơi ẩm và các chất dễ bay hơi bên trong; điều này tạo ra áp suất bên trong dẫn đến phồng rộp, cũng như nứt hoặc giòn giấy phủ. Áp suất không đủ khiến keo dán không thấm đủ vào các lớp ván mỏng, dẫn đến liên kết yếu, trong khi áp suất quá cao có thể làm vỡ các lớp ván mỏng, gây mỏng bề mặt, lộ các lớp bên dưới và giảm độ bền tổng thể. Đối với ván phủ màng, cũng cần chú ý cẩn thận đến việc dán giấy phủ; áp suất không ổn định có thể khiến màng bị nhăn hoặc bong ra ở một số khu vực. Trong xưởng sản xuất, máy ép nóng phải được hiệu chuẩn định kỳ. Các thông số quy trình—như đường cong nhiệt độ và áp suất—nên được cấu hình dựa trên độ dày cụ thể của ván và loại keo dán được sử dụng. Các thông số phải được giữ nhất quán cho tất cả các tấm ván trong cùng một lô; nghiêm cấm điều chỉnh tùy tiện dựa trên kinh nghiệm cá nhân.
Việc cắt viền và trám viền là những bước quan trọng thường bị bỏ qua, nhưng chúng ảnh hưởng đáng kể đến tuổi thọ sử dụng của tấm ván. Nếu dụng cụ cắt dùng để cắt viền các tấm lớn sau khi ép nóng bị cùn hoặc đặt sai vị trí, mép tấm có thể xuất hiện ba via hoặc sứt mẻ. Điều này làm lộ các sợi gỗ, khiến chúng có thể hút ẩm tại công trường, dẫn đến trương nở nhanh, tách lớp và mục rữa lan dần từ mép vào trong. Một sai sót phổ biến trong ngành là làm tắt trong quy trình trám viền—như không trám viền, bôi keo trám không đủ độ dày, hoặc dùng keo trám có khả năng chống nước kém. Điều này cho phép nước mưa hoặc vữa xi măng thấm vào lõi tấm ván, khiến ván khuôn không thể sử dụng được sau chỉ một hoặc hai lần. Một quy trình sản xuất đúng chuẩn đảm bảo các đường cắt sạch, chính xác và mép được chà nhám mịn. Quy trình này yêu cầu sử dụng keo trám viền phenolic chống nước, được phủ ít nhất hai lớp đều nhau để đảm bảo các mép được trám kín hoàn toàn, từ đó chặn mọi đường dẫn ẩm xâm nhập.
Kiểm soát chất lượng bề mặt phủ phim ảnh hưởng trực tiếp đến mức độ dễ dàng tháo dỡ ván khuôn (tháo khuôn) và diện mạo cuối cùng của bê tông. Ván khuôn xây dựng phủ phim phải có bề mặt nhẵn, chống mài mòn, cho phép dễ dàng tách khỏi bê tông. Các khuyết tật thường gặp bao gồm độ bám dính kém của giấy phủ — khiến nó dính vào bê tông trong quá trình tháo ván khuôn — cũng như các lỗ kim trên bề mặt, vết xước, nếp nhăn hoặc độ dày màng không đều (có thể dẫn đến hiện tượng trong mờ cục bộ). Những vấn đề này thường bắt nguồn từ giấy phủ chất lượng kém, áp lực không đều trong quá trình ép nóng, bề mặt nền không phẳng, hoặc bụi trong xưởng lắng đọng trên các tấm. Trong quá trình sản xuất, điều thiết yếu là giữ bề mặt tấm sạch sẽ, chọn giấy phủ phenolic phù hợp và kiểm soát chặt chẽ nhiệt độ và áp lực trong quá trình ép nóng. Mỗi tấm thành phẩm phải trải qua kiểm tra bằng mắt để phát hiện và loại bỏ bất kỳ đơn vị nào có vết xước, bọng nước hoặc khuyết tật gây ảnh hưởng đến quá trình tháo khuôn.
Cuối cùng, không được bỏ qua việc bảo dưỡng, lưu kho và kiểm tra trước khi xuất hàng đối với các tấm thành phẩm. Tấm vừa ra khỏi máy ép nóng vẫn còn ứng suất bên trong; nếu đóng gói và xuất hàng ngay, chúng rất dễ bị biến dạng về sau. Tấm thành phẩm phải được xếp chồng chắc chắn trong khu bảo dưỡng thoáng gió, có mái che, để độ ẩm của chúng ổn định dần. Lưu trữ ván khuôn trong môi trường ẩm ướt hoặc để tiếp xúc trực tiếp với ánh nắng mặt trời có thể dẫn đến lão hóa bề mặt, nứt màng bảo vệ và biến dạng do hút ẩm. Hơn nữa, nhiều nhà máy thiếu quy trình lấy mẫu tiêu chuẩn, chỉ dựa vào kiểm tra bằng mắt thường mà không kiểm tra dung sai độ dày, độ bền uốn tĩnh, độ bền liên kết hoặc khả năng chịu đun sôi. Điều này dẫn đến sản phẩm không đạt tiêu chuẩn đến công trường xây dựng, gây ra khiếu nại của khách hàng. Cần thiết phải thực hiện hệ thống lấy mẫu theo lô—trong đó mẫu từ mỗi lô đều được kiểm tra—để giám sát dung sai về chiều dài, chiều rộng, độ dày cũng như độ chính xác đường chéo. Mỗi lô phải được dán nhãn rõ ràng với thông số kỹ thuật của nó để đảm bảo khả năng truy xuất nguồn gốc đầy đủ.
Ngoài ra, an toàn lao động và tuân thủ môi trường là những yêu cầu bắt buộc trong quá trình sản xuất. Các hoạt động như sấy ván mỏng, ép nóng và pha chế keo dính sinh ra bụi và khí thải hữu cơ; do đó, hệ thống thu gom bụi và xử lý khí thải phải vận hành đáng tin cậy để đáp ứng tiêu chuẩn đánh giá tác động môi trường. Việc che chắn không đầy đủ trên các thiết bị như máy ép nóng và máy cưa tấm gây ra nguy cơ cao về tai nạn lao động. Hơn nữa, keo dính và chất đóng rắn là những chất hóa học tiềm ẩn nguy hiểm nếu được lưu trữ hoặc vận chuyển không đúng cách.
Tóm lại, việc sản xuất ván khuôn xây dựng là một hệ thống có tính tích hợp cao. Các vấn đề chất lượng hiếm khi bắt nguồn từ một công đoạn duy nhất; thay vào đó, chúng là kết quả tích lũy của các yếu tố liên quan đến nguyên liệu thô, thiết bị, kỹ thuật sản xuất và quản lý. Để đảm bảo chất lượng sản phẩm ổn định và tăng số lần ván khuôn có thể tái sử dụng, các nhà sản xuất phải chuyển trọng tâm từ kiểm tra phản ứng (phân loại các tấm bị lỗi sau khi sản xuất) sang kiểm soát chủ động. Bằng cách thiết lập các quy trình chuẩn hóa ở mọi giai đoạn—từ lựa chọn nguyên liệu thô, sấy khô, pha chế keo dính, ép nóng đến dán cạnh và kiểm tra lưu kho cuối cùng—và duy trì các thông số ổn định trong khi giảm thiểu can thiệp thủ công tùy tiện, các nhà sản xuất có thể liên tục sản xuất ván khuôn xây dựng chất lượng cao với bề mặt nhẵn, liên kết chắc chắn, khả năng chống nước và độ bền tuyệt vời.


