 English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 العربية
 Melayu



Phân tích các thách thức trong sấy ván lạng bạch dương và các phương pháp tiếp cận mới để giảm thiểu khuyết tật
Phân tích các thách thức trong sấy ván lạng bạch dương và các phương pháp tiếp cận mới để giảm thiểu khuyết tật
Với nền màu sáng, sạch và vân gỗ mịn, trong mờ, gỗ bạch dương rất được ưa chuộng cho các ứng dụng cao cấp như tấm trang trí, ván gỗ nội thất nhiều lớp và tấm lưng đàn piano. Tuy nhiên, cấu trúc xốp đặc trưng của gỗ bạch dương—với các mạch gỗ dày đặc, mịn và tỷ lệ mô thành mỏng cao—khiến nó đặc biệt nhạy cảm với ứng suất sấy và sự dao động của nhiệt độ, độ ẩm môi trường. Nhiều nhà máy cố gắng chế biến ván lạng gỗ bạch dương bằng các thông số sấy vốn được phát triển cho gỗ dương hoặc gỗ bạch đàn, điều này thường dẫn đến nhiều loại khuyết tật chất lượng khác nhau. Quản lý sấy hiệu quả không chỉ đơn thuần là điều chỉnh nhiệt độ và tốc độ; mà còn đòi hỏi kiểm soát chính xác dựa trên các mô hình di chuyển độ ẩm, động lực học dòng khí và sự tiến triển của ứng suất bên trong ván lạng. Cuộc thảo luận này bao gồm các khía cạnh chính của quản lý sấy, nguyên nhân gốc rễ của các khuyết tật phổ biến và các chiến lược cải thiện.
Đó là…
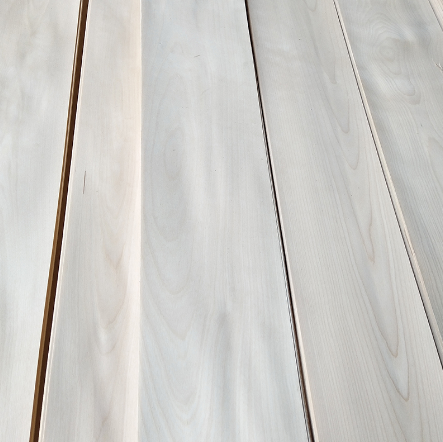
I. Những cân nhắc chính đối với việc sấy ván lạng gỗ bạch dương
Đó là…
1. Giải quyết ứng suất nền từ giai đoạn bóc gỗ quay; không quy tất cả các khuyết tật chỉ cho quá trình sấy.
Đó là…
Nhiều vết nứt và nhăn do quá trình sấy gây ra bắt nguồn từ giai đoạn bóc gỗ. Vì gỗ bạch dương tương đối dai, góc dao không đúng hoặc khe hở thanh ép không chính xác trong quá trình cắt có thể khiến ứng suất nén tiềm ẩn tích tụ bên trong ván lạng. Khi loại ván lạng này được đưa vào máy sấy, việc mất độ ẩm sẽ kích hoạt giải phóng các ứng suất bên trong này, dẫn đến nứt tách hoặc rạn nứt. Hơn nữa, có sự khác biệt đáng kể giữa gỗ lõi và gỗ dác của bạch dương: gỗ lõi đặc hơn và khó thoát ẩm hơn, trong khi gỗ dác có hàm lượng đường cao hơn, khiến nó dễ bị biến màu khi tiếp xúc với nhiệt. Ván lạng từ gỗ lõi và gỗ dác nên được phân loại và xử lý riêng thay vì trộn lẫn với nhau trên dây chuyền sấy. Ngoài ra, các vết xước bề mặt do dao cắt và sự không đồng đều về độ dày có thể dẫn đến tốc độ bay hơi ẩm không đều trên khắp tấm ván lạng, càng làm trầm trọng thêm các khuyết tật khi sấy.
Đó là…
2. Ưu tiên chất lượng của môi trường khí nóng; kiểm soát nghiêm ngặt mức độ bụi và oxy.
Đó là…
Với vẻ ngoài sạch sẽ, tinh khôi của ván lạng bạch dương, các yêu cầu về độ tinh khiết của môi trường khí nóng khắt khe hơn nhiều so với ván lạng hỗn hợp thông thường. Nếu khí thải từ lò sấy xâm nhập vào ống dẫn khí, hoặc nếu bụi gỗ lưu thông cùng khí nóng và bám vào bề mặt ván lạng, nó có thể tạo ra cặn mờ, lốm đốm không thể lau sạch. Hơn nữa, trong môi trường nhiệt độ cao, giàu oxy, các chất chiết xuất hòa tan trong gỗ bạch dương dễ bị oxy hóa và biến màu. Trong quá trình sản xuất, hệ thống hút bụi và trao đổi nhiệt phải được giám sát liên tục; nên ưu tiên sử dụng không khí nóng sạch (qua bộ trao đổi nhiệt) thay vì để khí thải đốt trực tiếp tiếp xúc với ván lạng. Độ ẩm của không khí tuần hoàn cũng phải được điều chỉnh linh hoạt. Trong giai đoạn giữa và cuối của quá trình sấy, cần tránh sử dụng kéo dài luồng khí tốc độ cao, độ ẩm thấp, vì điều này có thể bịt kín bề mặt—tạo ra một “lớp vỏ cứng” giữ ẩm bên trong—một hiện tượng thường được gọi là “hóa cứng bề mặt”.
Đó là…
3. Cân bằng sự di chuyển độ ẩm theo cả hướng ngang và hướng dọc để giảm thiểu sự chênh lệch giữa hai mặt của ván mỏng
Đó là…
Việc tiếp xúc không đều với nhiệt và luồng khí trên bề mặt trên và dưới của ván mỏng là nguyên nhân chính gây cong vênh. Ngoài việc cân bằng luồng khí giữa các vòi phun trên và dưới, cần chú ý đến sự phân bố luồng khí trên toàn bộ chiều rộng của máy sấy. Gần các bức tường bên, không khí dễ bị dòng chảy ngược hoặc xoáy, có thể khiến ván mỏng ở các mép hoặc khô quá nhanh—dẫn đến nứt—hoặc vẫn còn ẩm do luồng khí không đủ. Có thể sử dụng các tấm dẫn hướng luồng khí để tinh chỉnh phân bố không khí, đảm bảo tốc độ bay hơi đồng nhất trên toàn bộ chiều rộng. Trong các máy sấy liên tục, sự chuyển tiếp giữa các vùng nhiệt độ nên diễn ra dần dần; những thay đổi nhiệt độ đột ngột, “kiểu vách đá” có thể phá vỡ tốc độ di chuyển độ ẩm và gây tập trung ứng suất.
Đó là…
4. Quản lý quá trình làm nguội và xả để ngăn veneer nhiệt độ cao đột ngột tiếp xúc với nhiệt độ môi trường
Đó là…
Nhiều nhà sản xuất chỉ tập trung vào các thông số trong vùng sấy mà bỏ qua giai đoạn làm nguội khi ra liệu. Khi ván bóc gỗ bạch dương ở nhiệt độ cao, thành tế bào của nó đang ở trạng thái giãn nở. Nếu đột ngột tiếp xúc với không khí môi trường mát hơn của xưởng, bề mặt sẽ nguội và co lại nhanh chóng, tạo ra ứng suất nhiệt mạnh. Điều này thường dẫn đến các vết nứt dạng lưới mịn trên bề mặt. Ngoài ra, sự dao động nhanh chóng về độ ẩm như vậy dẫn đến việc tái ẩm không đều sau này. Cần thực hiện một giai đoạn làm nguội có kiểm soát sau quá trình sấy, cho phép nhiệt độ ván giảm dần trước khi được chuyển đến khu vực lưu trữ cân bằng. Buồng điều hòa không chỉ để lưu trữ; chúng phải duy trì môi trường nhiệt độ và độ ẩm ổn định. Điều này cho phép độ ẩm bên trong ván phân bố lại dần dần, từ đó giải phóng các ứng suất nội tại còn lại.
Đó là…
5. Thiết lập mục tiêu độ ẩm khác biệt dựa trên mục đích sử dụng cuối cùng
Đó là…
Các ứng dụng hạ nguồn khác nhau đối với ván lạng yêu cầu các phạm vi độ ẩm tối ưu khác nhau. Đối với ván lạng bạch dương dùng làm ván mặt hoặc trong các tấm ván đã hoàn thiện trước (sơn/vecni), độ ẩm không nên quá thấp. Ngược lại, đối với ván lạng dùng trong ván ép kết cấu—hoặc những loại được vận chuyển đến các vùng khô hạn—độ ẩm có thể được đặt ở mức thấp hơn. Việc áp dụng một tiêu chuẩn độ ẩm đồng nhất cho tất cả là có vấn đề: nó sẽ dẫn đến việc hút ẩm và biến dạng sau đó trong quá trình sử dụng tiếp theo, hoặc gây ra độ giòn quá mức, dẫn đến tỷ lệ vỡ cao trong quá trình gia công. Mức độ ẩm mục tiêu cũng nên được tinh chỉnh để tính đến sự dao động độ ẩm của xưởng giữa mùa mưa và mùa khô.
Đó là…
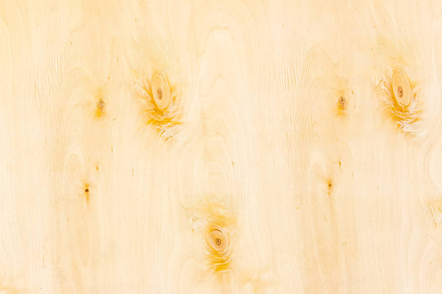
II. Các khuyết tật phổ biến trong quá trình sấy ván lạng bạch dương: Nguyên nhân và các chiến lược cải thiện có mục tiêu
Đó là…
1. Các vết nứt vi mô dạng mạng lưới và vết nứt mịn “mai rùa” (khác với hiện tượng nứt đầu đơn giản)
Đó là…
Nguyên nhân: Trong giai đoạn giữa và cuối của quá trình sấy, bề mặt mất độ ẩm quá nhanh, tạo thành một “lớp vỏ cứng” cản trở sự khuếch tán ra ngoài của độ ẩm bên trong; sự giãn nở bên trong do đó gây ra lực căng lên lớp bề mặt. Ngoài ra, việc làm nguội nhanh khi ra khỏi máy sấy tạo ra ứng suất sốc nhiệt, làm trầm trọng thêm các ứng suất vốn đã tồn tại từ quá trình cắt quay ban đầu.
Đó là…
Chiến lược cải thiện: Đưa vào quá trình tạo ẩm có kiểm soát trong giai đoạn giữa của quá trình sấy để làm mềm bề mặt ván lạng và phá vỡ hiệu ứng “lớp vỏ cứng”. Giảm tốc độ tăng nhiệt trong giai đoạn giữa và cuối, đồng thời giảm tốc độ dòng khí. Triển khai vùng “làm nguội chậm” để đảm bảo ván lạng nhiệt độ cao không bị luồng khí lạnh thổi trực tiếp. Thường xuyên hiệu chuẩn thanh áp lực và khe dao trong quá trình bóc gỗ để giảm thiểu ứng suất ban đầu đưa vào ván lạng. Những tấm ván lạng đã xuất hiện vết nứt mịn dạng mạng lưới nên được hạ cấp, phân loại riêng và loại khỏi giai đoạn ép nóng.
Đó là…
2. Hiện tượng xám cục bộ hoặc biến màu mờ đục trên bề mặt ván lạng (không có đốm mốc/nấm rõ ràng)
Đó là…
Nguyên nhân: Tích tụ bụi hoặc các hạt carbon mịn có trong dòng khí nóng; bề mặt ván mỏng bị nhiễm sương dầu hoặc khí cháy do rò rỉ trong hệ thống trao đổi nhiệt; hoặc tiếp xúc kéo dài với điều kiện độ ẩm cao, khiến các chất chiết xuất nội tại của gỗ di chuyển chậm ra bề mặt. Biện pháp khắc phục: Thường xuyên làm sạch bụi trong ống dẫn khí, bộ trao đổi nhiệt và vòi phun; kiểm tra và sửa chữa kết cấu làm kín của bộ trao đổi nhiệt. Đối với hệ thống gia nhiệt đốt sinh khối, đảm bảo lọc khí thải hiệu quả. Trong giai đoạn sấy ban đầu, nhanh chóng vượt qua giai đoạn độ ẩm cao — nơi hơi ẩm dễ thoát ra — để tránh tiếp xúc kéo dài với điều kiện nhiệt độ thấp đến trung bình và độ ẩm cao. Ngăn ván mỏng ướt thô bị nhiễm đất; thực hiện làm sạch đơn giản bề mặt ván mỏng để loại bỏ bụi bẩn và hạt sạn trước khi đưa vào máy sấy.
Đó là…
3. Ván mỏng bị cong vênh một phía hoặc xoắn theo hình chữ S
Đó là…
Nguyên nhân: Độ dày không đều (một bên mỏng hơn, bên kia dày hơn); luồng khí không đều trên toàn bộ chiều rộng, khiến một bên khô nhanh hơn bên kia; cấp liệu bị lệch, dẫn đến một bên liên tục tiếp xúc với nhiều luồng khí hơn; hoặc có sự khác biệt ban đầu về độ ẩm giữa bề mặt trên và bề mặt dưới của ván mỏng.
Đó là…
Biện pháp khắc phục: Lắp đặt thiết bị căn chỉnh/hiệu chỉnh tại trạm cấp liệu để đảm bảo ván mỏng được căn giữa trong quá trình vận chuyển. Phân loại ván mỏng theo độ dày để giảm thiểu sự chênh lệch trong mỗi lô. Điều chỉnh các tấm chắn gió ở cả hai bên để cân bằng luồng khí. Phân loại thủ công các ván mỏng có sự khác biệt đáng kể giữa bề mặt trên và bề mặt dưới trước khi cấp liệu, và xử lý chúng riêng.
Đó là…
4. Gradient độ ẩm bên trong cao (bên ngoài khô, bên trong ẩm), dẫn đến phồng rộp hoặc tách lớp trong quá trình ép nóng
Đó là…
Nguyên nhân: Tốc độ máy quá cao dẫn đến thời gian sấy không đủ; biểu đồ nhiệt độ sấy ban đầu quá cao, khiến lỗ chân lông bề mặt bị bịt kín sớm; hoặc gia công ván mỏng dày và mỏng trên cùng một dây chuyền, khiến độ ẩm trong ván dày không thể thoát ra kịp thời.
Đó là…
Biện pháp cải thiện: Đối với ván bạch dương dày, sử dụng tốc độ gia nhiệt ban đầu chậm hơn và kéo dài chu kỳ sấy tổng thể. Thực hiện chiến lược kiểm soát độ ẩm đa giai đoạn: gia nhiệt sơ bộ độ ẩm cao, khử nước ổn định ở giai đoạn giữa, và điều hòa/cân bằng độ ẩm ở giai đoạn cuối. Tách biệt nghiêm ngặt dây chuyền sản xuất hoặc lô cho ván mỏng có độ dày khác nhau. Tăng cường kiểm tra đột xuất độ ẩm lõi, thay vì chỉ dựa vào chỉ số độ ẩm bề mặt.
Đó là…
5. Xuất hiện vết lõm hoặc hố dạng lỗ kim trên bề mặt ván mỏng
Đó là…
Nguyên nhân: bọt khí bên trong hoặc hơi ẩm trong ván mỏng ướt bị bay hơi nhanh, làm vỡ thành tế bào; gia nhiệt quá nhanh khiến hơi ẩm bên trong sôi và bay hơi; hoặc nguyên liệu thô đã có sẵn khuyết tật—như lỗ sâu hoặc túi nhựa—trở nên rõ rệt hơn sau khi sấy. Biện pháp khắc phục: thực hiện tăng nhiệt độ từ từ ở vùng gia nhiệt sơ bộ để hơi ẩm bên trong khuếch tán ổn định, ngăn bay hơi nhanh; giảm tốc độ gió nóng ở giai đoạn sấy ban đầu để làm chậm quá trình đông cứng bề mặt; loại bỏ ván mỏng thô có lỗ sâu hoặc dấu hiệu mục rữa; và để ván mỏng bóc quay ướt nghỉ một lúc nhằm giải tỏa ứng suất bên trong trước khi đưa vào máy sấy.
Đó là…
6. Vết ố xanh thứ cấp hoặc nấm mốc phát triển trên ván mỏng đã sấy trong kho
Đó là…
Nguyên nhân: Độ ẩm cuối cùng vượt quá quy định; độ ẩm cao và thông gió kém trong khu vực điều hòa/bảo quản; xếp chồng quá dày, cản trở luồng khí lưu thông đến lõi chồng gỗ và dẫn đến hút ẩm cục bộ; tiếp xúc với sàn hoặc tường ẩm.
Đó là…
Biện pháp khắc phục: Giám sát chặt chẽ độ ẩm cuối cùng và sấy lại những tấm ván mỏng vượt giới hạn; đảm bảo thông gió thường xuyên và kiểm soát độ ẩm trong khu vực bảo quản; tạo các kênh khí trong các chồng ván mỏng và sử dụng pallet để nâng chúng lên khỏi mặt sàn, ngăn ngừa hút ẩm từ mặt đất; ưu tiên đặt các tấm ván mỏng vừa sấy khô ở những khu vực thông gió tốt, và tránh bảo quản chúng cùng với các sản phẩm bán thành phẩm có độ ẩm cao.
Đó là…
Việc sấy ván bóc gỗ bạch dương, về cơ bản, là một quá trình “quản lý ứng suất, ổn định độ ẩm và đảm bảo độ sạch”. Không giống như các loài gỗ mà mục tiêu chính là khử nước nhanh chóng, gỗ bạch dương đòi hỏi tốc độ di chuyển ẩm ổn định và được kiểm soát. Không có thông số quy trình cố định, vĩnh viễn; thay vào đó, các cài đặt phải được điều chỉnh liên tục dựa trên các yếu tố như nguồn gốc của khúc gỗ, mùa khai thác, độ dày của ván bóc và tình trạng vận hành của hệ thống gia nhiệt. Bằng cách tập trung vào những giai đoạn thường bị bỏ qua—như quản lý trước khi bóc, duy trì điều kiện khí nóng sạch và thực hiện giai đoạn làm nguội/cân bằng ẩm được kiểm soát—người ta có thể liên tục sản xuất ván bóc gỗ bạch dương sạch, phẳng và đồng đều về độ ẩm, đáp ứng các tiêu chuẩn nghiêm ngặt mà các nhà sản xuất ván cao cấp yêu cầu.


