English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 العربية
 Melayu

Quy trình lắp đặt tiêu chuẩn cho máy sấy ván mỏng hoàn toàn tự động
Quy trình lắp đặt tiêu chuẩn cho máy sấy ván mỏng hoàn toàn tự động
Đối với các nhà máy sản xuất ván ép, máy sấy ván mỏng là thiết bị cốt lõi của toàn bộ dây chuyền sản xuất. Dù sử dụng thiết kế con lăn, cánh lật hay băng tải lưới, các máy sấy ván mỏng hoàn toàn tự động này đều là những hệ thống tích hợp, liên tục và quy mô lớn. Chúng bao gồm thân máy sấy chính, hệ thống vận chuyển dẫn động servo, cơ cấu cấp liệu hỗ trợ chân không, hệ thống gia nhiệt sinh khối, bộ phận loại bỏ bụi, hệ thống điều khiển điện và mô-đun phát hiện độ ẩm. Độ chính xác của việc lắp đặt trực tiếp quyết định liệu ván mỏng có chạy đúng hướng hay bị cong vênh và độ ẩm không đồng đều trong quá trình vận hành hay không; nó cũng ảnh hưởng đáng kể đến mức tiêu thụ năng lượng, tỷ lệ hỏng hóc và tuổi thọ tổng thể của thiết bị. Một quy trình lắp đặt tiêu chuẩn, từng bước là điều thiết yếu để đảm bảo sản xuất ổn định lâu dài.
Đó là…
I. Chuẩn bị trước khi lắp đặt và kiểm tra nền móng
Đó là…
Trước khi bắt đầu thi công tại công trường, cần hoàn thành việc giao ban kỹ thuật, kiểm tra hiện trường và nghiệm thu móng. Giám đốc dự án, giám sát thiết bị của nhà máy và đội lắp đặt phải cùng nhau rà soát bản vẽ móng, bản vẽ lắp ráp, sơ đồ điện và bố trí đường ống gia nhiệt. Điều này đảm bảo dây chuyền sản xuất được cấu hình chính xác—căn chỉnh đầu vào với dây chuyền bóc vỏ quay hoặc bàn cấp liệu, và đầu ra với trạm xếp chồng—đồng thời tính đến lối tiếp cận bảo trì, khoảng trống nâng hạ và vị trí được chỉ định cho lò đốt sinh khối và hệ thống hút bụi màng nước.
Đó là…
Việc xác minh tại chỗ đối với móng bê tông là rất quan trọng. Các kiểm tra chính bao gồm cao độ móng, đường tâm và tọa độ các lỗ bu lông neo. Phải xác nhận rằng bê tông đã đạt cường độ dưỡng hộ theo thiết kế quy định và bề mặt sạch, không có vữa xi măng rời và không có chỗ lõm. Là một hệ thống vận chuyển liên tục với nhịp dài, độ phẳng tổng thể của máy sấy veneer là cực kỳ quan trọng; bất kỳ sai lệch nào trong móng đều có thể dẫn đến tải trọng không đều trên các con lăn, lệch trục xích băng tải và tiếng ồn bất thường từ các cơ cấu servo.
Đó là…
Đồng thời, cần tiến hành kiểm kê toàn bộ các linh kiện đã được giao — bao gồm các phần chính của máy sấy, khung, cụm con lăn/cánh lật, tấm cách nhiệt, quạt, đường ống trao đổi nhiệt, đầu đốt sinh khối, bộ thu bụi, cảm biến độ ẩm, động cơ servo, tủ điều khiển và các loại gioăng. Mỗi linh kiện cần được dán nhãn và bảo vệ đúng cách để tránh hư hỏng hoặc ẩm ướt, đặc biệt là các hạng mục nhạy cảm như vật liệu cách nhiệt và cảm biến chính xác. Chuẩn bị cần cẩu, thước thủy chuẩn chính xác, cờ lê lực và dụng cụ phát hiện rò rỉ; xác minh vị trí cấp nguồn điện, ống dẫn khí tuần hoàn và các cổng thoát nước/xả thải.
Đó là…
II. Bố trí, định vị và cân bằng đế
Đó là…
Sử dụng các điểm tham chiếu từ bản vẽ thiết kế, đánh dấu các đường tâm (dọc và ngang) và các đường kiểm soát cao độ cho toàn bộ máy, đồng thời chỉ rõ vị trí lắp đặt cho từng đoạn khung. Tiến hành từ đầu vào liệu đến đầu ra liệu, cẩu từng đế khung vào vị trí. Đặt các tấm căn dưới các đế và sử dụng thước thủy chuẩn chính xác để hiệu chuẩn độ phẳng và độ thẳng của từng đoạn. Kiểm soát nghiêm ngặt việc căn chỉnh dọc và ngang của toàn bộ máy để đảm bảo tất cả các đoạn khung đồng trục hoàn hảo, ngăn ngừa mọi sai lệch theo phương thẳng đứng hoặc lệch ngang.
Đó là…
Sau khi căn chỉnh phẳng các bệ đỡ, hãy lắp bu lông neo và siết sơ bộ. Sau khi xác nhận độ thẳng hàng không thay đổi, tiến hành rót vữa lần hai. Trong thời gian bảo dưỡng, tránh mọi hoạt động nâng hạ hoặc gây va đập. Khi vữa đã đông kết hoàn toàn, siết bu lông neo theo kiểu chéo góc đến mô-men xoắn quy định, và xác minh lại độ thẳng hàng chuẩn của máy. Bước này là nền tảng cho vận hành ổn định của toàn bộ hệ thống; nhiều vấn đề phát sinh sau đó—như con lăn bị kẹt hoặc tấm ván mỏng bị lệch (trôi)—thường bắt nguồn từ việc không căn chỉnh phẳng và hiệu chuẩn bệ đỡ đúng cách.
Đó là…
III. Lắp ráp bộ phận chính và cơ cấu vận chuyển
Đó là…
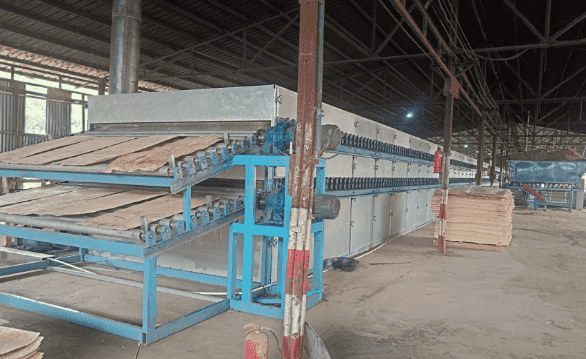
Sau khi các bệ đã được cố định, bắt đầu nâng hạ vỏ tổng thể của bộ phận sấy chính và các khoang cách nhiệt vào vị trí, kết nối các phần sấy riêng lẻ. Đảm bảo tất cả các mối nối được niêm phong đúng cách bằng vật liệu niêm phong chịu nhiệt độ cao để ngăn rò rỉ không khí nóng, giảm thiểu thất thoát nhiệt và duy trì môi trường xưởng phù hợp. Lắp đặt các cụm con lăn bên trong (hoặc cơ cấu nắp lật), con lăn dẫn hướng/ép, xích và các bộ phận truyền động đồng bộ. Điều chỉnh độ song song của con lăn và độ căng của xích để đảm bảo tất cả các bộ phận vận chuyển hoạt động đồng bộ hoàn hảo, từ đó ngăn các tấm ván mỏng bị trôi, kẹt hoặc bị xước bề mặt. Tiếp theo, lắp đặt hệ thống cấp liệu chân không tự động phía trước và cơ cấu xả và lật tấm phía sau. Điều chỉnh chiều cao của các giác hút và thời điểm của trình tự cấp tấm để đảm bảo mỗi tấm ván mỏng đi vào buồng sấy một cách trơn tru, không va chạm hoặc chồng lên nhau. Lắp đặt các tấm cách nhiệt và áp dụng lớp cách nhiệt siêu dày để giảm thiểu thất thoát nhiệt từ buồng sấy, đảm bảo tính ổn định của quá trình sấy chậm ở nhiệt độ thấp.
Đó là…
IV. Tích hợp hệ thống gia nhiệt, hút bụi và đường ống
Đó là…
Sau khi kết cấu cơ khí của tổ máy chính được lắp ráp, hệ thống gia nhiệt được tích hợp. Các bộ phận—bao gồm đầu đốt sinh khối, hộp gió trao đổi nhiệt, ống thu hồi nhiệt thải, quạt tuần hoàn và quạt hút cưỡng bức—được định vị và kết nối. Đường ống gió nóng được lắp ráp theo bản vẽ kỹ thuật, với tất cả các mặt bích được làm kín chặt chẽ và bọc cách nhiệt. Hệ thống này quyết định độ đồng đều của gió nóng, yếu tố then chốt để kiểm soát độ đồng nhất màu sắc trên các tấm ván mỏng và ngăn ngừa hiện tượng cháy xém hoặc nứt cục bộ.
Đó là…
Hệ thống khử bụi bằng màng nước được lắp đặt, với ống dẫn khí thải và đường ống cấp/thoát nước được kết nối. Tiến hành kiểm tra rò rỉ, đồng thời kiểm tra đường thoát nước và đường tràn để đảm bảo thông suốt, đáp ứng tiêu chuẩn phát thải môi trường. Ngoài ra, đường ống thu hồi nhiệt thải được lắp đặt để thu giữ và tái sử dụng nhiệt khí thải từ lò, đạt được thiết kế tiết kiệm năng lượng. Sau khi lắp đặt xong toàn bộ ống dẫn khí và ống dẫn khí thải, tiến hành kiểm tra rò rỉ để phát hiện và bịt kín mọi điểm rò khí.
Đó là…
V. Đi dây cho hệ thống điện, cảm biến và điều khiển thông minh
Đó là…
Lắp đặt điện nghiêm ngặt theo sơ đồ điều khiển. Việc đi dây cho tủ điều khiển chính, bộ truyền động servo, máy phân tích độ ẩm trực tuyến, cảm biến nhiệt độ, đầu dò áp suất, động cơ quạt và cơ cấu chấp hành được đi riêng—tách biệt đường cao áp và hạ áp—và nối đất tin cậy để đảm bảo an toàn điện.
Đó là…
Các đầu dò nhiệt độ và đầu dò phát hiện độ ẩm dựa trên AI được lắp đặt tại các vị trí chính xác theo yêu cầu của quy trình, đảm bảo thu thập dữ liệu thời gian thực về nhiệt độ và độ ẩm của ván mỏng trên các vùng khác nhau trong buồng. Sau khi hoàn tất việc đi dây, tất cả các kết nối được kiểm tra độ chặt chẽ và dán nhãn rõ ràng. Công tắc hành trình, nút dừng khẩn cấp và khóa liên động an toàn được tích hợp vào hệ thống để đảm bảo logic bảo vệ an toàn vững chắc. Trước khi cấp điện cho thiết bị, việc đi dây được xác minh và thực hiện kiểm tra cách điện để loại bỏ mọi nguy cơ ngắn mạch hoặc kết nối lỏng lẻo. VI. Chạy thử không tải và hiệu chuẩn từng bước
Đó là…
Sau khi được cấp điện, thiết bị bước vào giai đoạn chạy thử không tải — một bước quan trọng để xác minh chất lượng lắp ráp. Trước tiên, hãy kiểm tra riêng từng cơ cấu độc lập — như quạt tuần hoàn, quạt hút, hệ thống servo băng tải, cơ cấu lật và các giác hút chân không cấp liệu — để đảm bảo chiều quay đúng và kiểm tra xem có tiếng ồn bất thường, rung động bất thường hoặc hiện tượng kẹt cơ khí nào không.
Đó là…
Tiếp theo, tiến hành chạy không tải liên tục toàn bộ máy trong vài giờ. Các điểm giám sát chính bao gồm vận hành êm của con lăn và cánh lật, đồng bộ hóa xích, mức tăng nhiệt của ổ trục quạt, phản hồi servo, điều chỉnh khí nóng theo vùng và phản hồi tín hiệu cảm biến. Trong giai đoạn này, thực hiện các điều chỉnh như hiệu chỉnh độ thẳng hàng của băng tải/xích, tinh chỉnh độ căng xích và hiệu chuẩn độ mở van gió để khắc phục mọi sai lệch cơ khí còn tồn tại từ giai đoạn lắp đặt. Về phía điều khiển điện, chạy thử nghiệm logic điều khiển nhiệt độ nhiều cấp và kiểm tra các chức năng như gia nhiệt tự động, duy trì nhiệt độ không đổi và bảo vệ quá nhiệt.
Đó là…
VII. Sấy thử nghiệm với nguyên liệu, hiệu chuẩn thông số quy trình và nghiệm thu cuối cùng
Đó là…
Sau khi hoàn tất thành công quá trình chạy thử không tải, tiến hành sản xuất thử nghiệm bằng các loại ván lạng tiêu chuẩn thường được xử lý tại cơ sở (ví dụ: ván lạng bạch đàn, cao su hoặc gỗ kỹ thuật). Nhân viên kỹ thuật sẽ làm việc cùng với các nhà vận hành của cơ sở để cấu hình tốc độ sấy, nhiệt độ theo vùng và lưu lượng khí. Họ sẽ theo dõi độ ẩm và độ phẳng bề mặt của ván lạng khi ra khỏi máy, đồng thời theo dõi các chỉ số như độ đồng đều độ ẩm, cong vênh và nứt để liên tục tối ưu hóa đường cong sấy.
Đó là…
Dựa trên kết quả sấy thử nghiệm, hãy tinh chỉnh nguồn cấp nhiệt, tốc độ luồng khí và tốc độ băng tải để giữ độ ẩm trong phạm vi quy trình quy định. Điều này đảm bảo ván mỏng vẫn phẳng với mức biến đổi màu tối thiểu, đáp ứng yêu cầu cho các quy trình ép nóng và dán keo tiếp theo. Đồng thời, đánh giá mức tiêu thụ năng lượng—cả trong điều kiện không tải và khi vận hành—và xác minh rằng hệ thống đốt sinh khối và hệ thống loại bỏ bụi đang hoạt động ổn định và đáp ứng tiêu chuẩn khí thải.
Đó là…
Sau khi tất cả các chỉ số hiệu suất đáp ứng yêu cầu hợp đồng, hãy tổng hợp hồ sơ lắp đặt, báo cáo chạy thử nghiệm và tài liệu kỹ thuật (bản vẽ, v.v.). Cung cấp đào tạo toàn diện cho nhân viên vận hành của nhà máy—bao gồm việc sử dụng các chương trình tự động, điều chỉnh thông số, kiểm tra định kỳ, xử lý sự cố cơ bản và các quy trình bảo trì chính—để hoàn tất nghiệm thu dự án và chính thức bàn giao thiết bị cho sản xuất. VIII. Lưu ý về lắp đặt và chạy thử nghiệm
Đó là…
Đối với hệ thống sản xuất dây chuyền dài này, đảm bảo độ phẳng và độ thẳng chính xác là ưu tiên hàng đầu; không được cưỡng ép kết nối các khung máy bị lệch.
Hệ thống khí nóng phải được làm kín hoàn toàn; rò rỉ khí không chỉ làm tăng tiêu thụ năng lượng mà còn dẫn đến sấy khô không đều.
Đầu dò độ ẩm và cảm biến nhiệt độ là các linh kiện chính xác; cần chú ý ngăn ngừa hư hỏng do nhiệt độ cao trong quá trình lắp đặt hoặc hàn.
Thường xuyên kiểm tra hệ thống gia nhiệt sinh khối và ống dẫn hút bụi để ngăn ngừa tắc nghẽn do tích tụ bụi.
Đó là…
Không vận hành thiết bị ở chế độ toàn tải trong thời gian dài trước khi hoàn tất chạy thử nghiệm thu, vì điều này có thể làm trầm trọng thêm các vấn đề lắp ráp tiềm ẩn và dẫn đến hư hỏng linh kiện.
Đó là…
Máy sấy ván lạng tự động hoàn toàn của Shine Machinery cung cấp dịch vụ trọn gói — từ khảo sát mặt bằng và bản vẽ kỹ thuật đến lắp đặt tại chỗ, chạy thử thông minh và bảo trì sau bán hàng. Chúng tôi cung cấp dịch vụ lắp đặt tại chỗ theo tiêu chuẩn cho nhiều mẫu máy khác nhau, bao gồm loại con lăn, loại cánh lật, loại băng tải lưới và hệ thống nhiều tầng công suất cao. Được thiết kế để tích hợp liền mạch vào cả dây chuyền sản xuất ván ép trong nước và quốc tế, thiết bị của chúng tôi đảm bảo tính ổn định của quy trình sấy chậm ở nhiệt độ thấp, từ đó giảm nhu cầu làm lại ván lạng.