 English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 العربية
 Melayu



Cách tăng tốc độ sấy trong máy sấy ván lạng
Cách tăng tốc độ sấy trong máy sấy ván lạng
Trong sản xuất ván ép, sấy khô ván mỏng là một quá trình quan trọng hạn chế năng suất của toàn bộ dây chuyền sản xuất. Tốc độ sấy chậm không chỉ gây ra nút thắt cổ chai—dẫn đến ứ đọng nguyên liệu ở công đoạn bóc ván và tắc nghẽn dọc theo dây chuyền sản xuất—mà còn làm tăng mức tiêu thụ năng lượng trên mỗi đơn vị ván mỏng. Tuy nhiên, chỉ tăng tốc độ một cách đơn thuần dễ dẫn đến các vấn đề như cong vênh, nứt, phân bố độ ẩm không đều (bề mặt khô nhưng bên trong vẫn ẩm), và chất lượng liên kết bị ảnh hưởng. Để tăng tốc độ sấy một cách an toàn và ổn định, không thể chỉ dựa vào việc tăng nhiệt độ một cách mù quáng hoặc tăng tốc độ cấp ván mỏng. Thay vào đó, cần có một cách tiếp cận hệ thống—bao gồm tiền xử lý nguyên liệu thô, tối ưu hóa hệ thống khí nóng, quy trình sấy theo vùng, cải thiện độ kín và cách nhiệt của thiết bị, giám sát và điều khiển thông minh, và bảo trì hàng ngày cẩn thận—để đạt được sự cân bằng hợp lý giữa hiệu quả sấy và chất lượng của ván mỏng thành phẩm.
Đó là…
Về cơ bản, sấy ván mỏng bao gồm hai quá trình: sự di chuyển độ ẩm từ bên trong ván mỏng ra bề mặt và sự loại bỏ độ ẩm bề mặt bằng luồng không khí nóng. Điểm nghẽn về tốc độ sấy thường không phải do thiếu nhiệt, mà là do sự hình thành lớp biên không khí ẩm bão hòa trên bề mặt ván mỏng, cản trở quá trình bay hơi liên tục. Ngoài ra, tốc độ khuếch tán độ ẩm bên trong có thể không theo kịp tốc độ bay hơi bề mặt, dẫn đến các khuyết tật liên quan đến ứng suất—cụ thể là tình trạng “khô bên ngoài, ướt bên trong”. Bất kỳ chiến lược nào nhằm tăng tốc độ sấy đều phải tập trung vào việc khắc phục những điểm nghẽn này đồng thời phù hợp với động học tự nhiên của sự di chuyển độ ẩm.
Đó là…
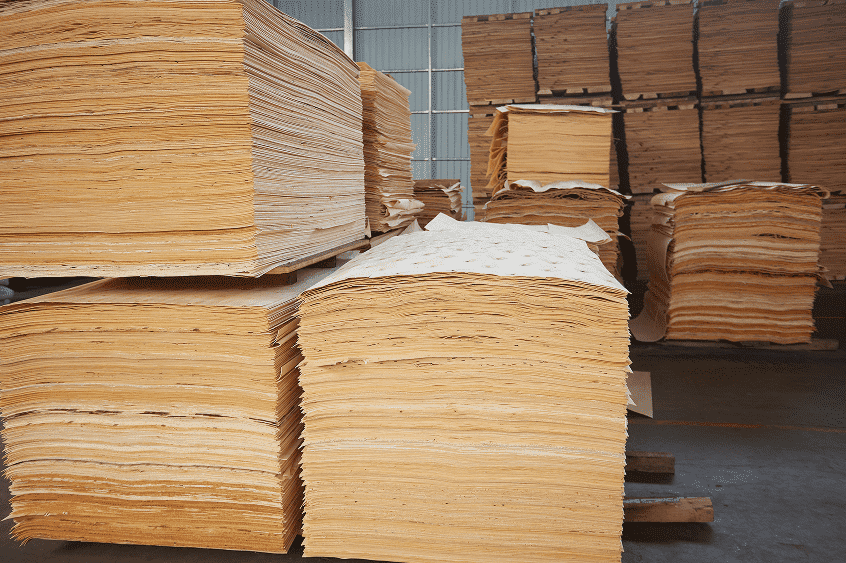
I. Ưu tiên phân loại và sấy sơ bộ ở công đoạn đầu để giảm tải ngay từ nguồn
Đó là…
Nhiều nhà sản xuất bỏ qua giai đoạn nạp liệu, cho phép các tấm veneer có độ ẩm, độ dày và loài gỗ khác nhau được sấy khô cùng nhau. Trong những trường hợp như vậy, máy sấy phải được thiết lập theo yêu cầu của vật liệu khó sấy nhất, điều này làm giảm đáng kể tốc độ xử lý tổng thể.
Đó là…
Ván lạng sau khi bóc quay cần được phân loại theo độ ẩm ban đầu, độ dày và loài gỗ, sau đó đưa vào máy sấy thành từng lô đồng đều. Ván lạng có độ ẩm cao nên được nhóm riêng; không nên xử lý chung với ván lạng mỏng, độ ẩm thấp. Nếu điều kiện cho phép, hãy bố trí một giai đoạn tiền sấy tự nhiên hoặc một vùng tiền sấy đơn giản. Điều này cho phép ván lạng loại bỏ một phần “nước tự do” trước khi vào máy sấy chính, từ đó giảm tải ẩm. Điều này không chỉ rút ngắn thời gian sấy cần thiết trong thiết bị chính mà còn giảm thiểu nguy cơ nứt do bay hơi nhanh, mạnh trong giai đoạn đầu. Ngoài ra, hạn chế xếp chồng ván lạng bóc quay và ngăn ngừa tích tụ nước cục bộ để tránh độ ẩm tăng đột biến bất thường. Khi đưa ván lạng vào máy sấy, cần đảm bảo chúng được căn chỉnh đúng cách—giảm thiểu chồng chéo hoặc mép đè lên nhau—để mỗi tấm đều tiếp xúc hoàn toàn với không khí nóng, từ đó ngăn ngừa hiện tượng “ẩm bị giữ lại” (đốm ẩm).
Đó là…
II. Tối ưu hóa hệ thống khí nóng: Điều khiển phối hợp nhiệt độ, tốc độ gió và độ ẩm theo vùng
Đó là…
Nhiệt độ, tốc độ gió và độ ẩm tương đối của môi trường khí nóng là ba thông số cốt lõi quyết định tốc độ sấy. Cần điều chỉnh phối hợp giữa các thông số này với nhau; tránh chỉ tăng nhiệt độ một cách đơn lẻ.
Đó là…
1. Thực hiện sấy theo vùng, nhiều giai đoạn thay vì sấy ở nhiệt độ không đổi
Đó là…
Đối với máy sấy ván mỏng kiểu con lăn hoặc kiểu lưới băng tải, nên chia quá trình thành các vùng riêng biệt: vùng gia nhiệt/bay hơi, vùng sấy tốc độ không đổi, vùng sấy tốc độ giảm dần và vùng điều hòa/ổn định độ ẩm. Giai đoạn đầu, đặc trưng bởi nhiệt độ cao và độ ẩm cao, tạo điều kiện cho "nước tự do" bay hơi nhanh khỏi ván mỏng. Giai đoạn giữa sử dụng lưu lượng khí tăng cường để nhanh chóng mang đi hơi nước. Giai đoạn cuối bao gồm việc hạ nhiệt độ và điều chỉnh độ ẩm để cho phép độ ẩm bên trong di chuyển ra bề mặt, ngăn ngừa "hiện tượng cứng bề mặt"—một hiện tượng mà bề mặt khô và cứng lại sớm, bịt kín các lỗ xốp. Cách tiếp cận nhiệt độ không đổi "một cỡ cho tất cả" hoặc buộc phải giảm tốc độ sản xuất hoặc dẫn đến số lượng lớn ván mỏng bị lỗi, bị loại bỏ.
Đó là…
2. Tăng hợp lý tốc độ khí thổi để phá vỡ lớp biên không khí ẩm
Đó là…
Tăng tốc độ của các tia khí thổi trực tiếp vào bề mặt ván lạng thường hiệu quả hơn trong việc đẩy nhanh quá trình sấy so với chỉ tăng nhiệt độ. Luồng khí tốc độ cao tác động trực tiếp lên bề mặt ván lạng, phân tán màng hơi nước bão hòa và duy trì chênh lệch áp suất bay hơi cao. Tuy nhiên, tốc độ cao hơn không phải lúc nào cũng tốt hơn; tốc độ quá cao có thể dẫn đến mức tiêu thụ năng lượng của quạt tăng vọt, cũng như làm xê dịch hoặc lệch các tấm ván lạng mỏng hơn. Tốc độ khí tối ưu nên được xác định dựa trên độ dày của ván lạng. Hơn nữa, cần thường xuyên kiểm tra các vòi phun khí và làm sạch mọi chỗ tắc nghẽn do bụi gỗ để đảm bảo luồng khí đồng đều trên toàn bộ chiều rộng của buồng sấy, ngăn ngừa sấy không đều—khi các mép vẫn còn quá ẩm trong khi phần giữa trở nên quá khô.
Đó là…
3. Kiểm soát độ ẩm tương đối trong buồng sấy để duy trì động lực bay hơi
Đó là…
Ở bất kỳ nhiệt độ nhất định nào, độ ẩm tương đối thấp hơn trong buồng sấy sẽ tạo ra chênh lệch áp suất bay hơi lớn hơn, từ đó đẩy nhanh quá trình sấy. Việc điều chỉnh lưu lượng khí thải một cách hợp lý là thiết yếu để đảm bảo khí thải có độ ẩm cao được loại bỏ kịp thời. Đồng thời, hãy thực hiện thu hồi nhiệt—không chỉ đơn thuần xả toàn bộ không khí nóng ra ngoài. Nếu việc loại bỏ độ ẩm không đủ, độ ẩm sẽ tích tụ trong buồng sấy; ngay cả ở nhiệt độ cao, quá trình sấy cũng sẽ bị đình trệ.
Đó là…
III. Nâng cấp nguồn nhiệt, cách nhiệt và làm kín để giảm thiểu tổn thất nhiệt không cần thiết
Đó là…
Tổn thất nhiệt là lý do thường bị bỏ qua khiến nhiều máy sấy cũ có tốc độ sấy chậm và năng suất hạn chế.
Đó là…
Trước tiên, hãy kiểm tra lớp cách nhiệt của máy sấy. Thay thế bất kỳ tấm cách nhiệt nào đã lão hóa hoặc hư hỏng, và đảm bảo rằng tất cả các đường nối, cửa ra vào và cửa nạp/xả đều được niêm phong đúng cách bằng gioăng để ngăn thất thoát nhiệt hoặc không khí lạnh xâm nhập. Sự xâm nhập của không khí lạnh có thể gây ra sự giảm nhiệt độ cục bộ, tạo ra các “vùng chết” nơi việc sấy không hiệu quả. Cải thiện độ kín của thiết bị thường dẫn đến sự gia tăng đáng kể năng suất, ngay cả khi vận hành với cùng các thông số.
Đó là…
Thứ hai, tối ưu hóa nguồn cung cấp nhiệt. Các hệ thống như lò đốt sinh khối, thiết bị thu hồi nhiệt hoặc tận dụng nhiệt thải theo tầng từ lò nung có thể cung cấp nguồn nhiệt ổn định, liên tục, ngăn ngừa dao động nhiệt độ. Khi nguồn nhiệt không ổn định, người vận hành thường buộc phải áp dụng cách tiếp cận thận trọng, giảm tốc độ nạp liệu để tránh sự cố. Ở nơi có thể, dây chuyền sản xuất có thể được cải tạo với hệ thống trao đổi nhiệt sử dụng nhiệt thải để làm nóng sơ bộ không khí tươi đầu vào, từ đó nâng cao hiệu suất nhiệt và tăng công suất sấy mà không cần thêm nhiên liệu.
Đó là…
IV. Đồng bộ tốc độ vận chuyển với cấu trúc thiết bị để dòng vật liệu ổn định, liên tục
Đó là…
Tốc độ vận chuyển của máy sấy phải được phối hợp với các vùng sấy, độ dày ván mỏng và độ ẩm. Đối với ván mỏng dày hơn hoặc các loài gỗ có mật độ cao (như một số loại gỗ cứng), sự khuếch tán độ ẩm diễn ra chậm hơn, nghĩa là không thể tăng tốc độ băng tải một cách tùy tiện. Ngược lại, đối với ván mỏng hơn—chẳng hạn như ván làm từ gỗ bạch đàn hoặc gỗ cao su—có thể tăng tốc độ, miễn là vẫn nằm trong các thông số vận hành an toàn.
Đó là…
Trong máy sấy con lăn nhiều tầng, điều quan trọng là phải đảm bảo rằng các con lăn ở mỗi tầng được đồng bộ hóa và tạo áp lực đồng đều để ngăn ván mỏng bị trượt, lệch hoặc chồng chất. Hệ thống nạp tự động áp suất âm và các cơ cấu đảm bảo cấp liệu phẳng giúp ngăn ván mỏng bị nhăn hoặc chồng lên nhau, đảm bảo mỗi tấm nằm phẳng và tiếp xúc với nhiệt đồng đều. Trong nhiều trường hợp, nỗ lực tăng tốc độ sản xuất thất bại không phải do thiếu nhiệt mà do dòng vật liệu không ổn định—việc ván mỏng thường xuyên bị kẹt hoặc chồng lên nhau buộc người vận hành phải giảm tốc độ vận hành. Khi lựa chọn thiết bị mới hoặc cải tạo các đơn vị hiện có, các hệ thống có luồng khí tuần hoàn ba chiều, quạt phân vùng độc lập và kiểm soát nhiệt độ theo vùng nhiều tầng mang lại lợi thế đáng kể so với các thiết kế ống dẫn tuần hoàn đơn cũ hơn. Chúng tạo điều kiện cho tốc độ xử lý cao hơn đồng thời đảm bảo độ đồng đều cao hơn về độ ẩm.
Đó là…
V. Triển khai phát hiện độ ẩm thông minh để điều khiển tốc độ thích ứng
Đó là…
Các phương pháp truyền thống—dựa vào lấy mẫu thủ công và kinh nghiệm của người vận hành để điều chỉnh cài đặt máy—hiếm khi cho phép vận hành ổn định ở tốc độ an toàn tối đa. Bằng cách lắp đặt cảm biến độ ẩm trực tuyến để thu thập dữ liệu thời gian thực ở cả giai đoạn đầu vào và đầu ra, hệ thống điều khiển có thể tự động điều chỉnh tốc độ dây chuyền, nhiệt độ vùng và cài đặt quạt hút. Điều này cho phép thích ứng linh hoạt: máy chạy chậm lại với ván mỏng ẩm hơn và tăng tốc với ván mỏng khô hơn.
Đó là…
Tích hợp hệ thống phân loại độ ẩm bằng thị giác dựa trên AI với thiết lập sấy thông minh giúp giảm thiểu lỗi do con người, tối đa hóa công suất sản xuất của máy sấy và ngăn ngừa thực tế phổ biến là vận hành thiết bị ở tốc độ thấp không cần thiết “để cho an toàn”. Nó cũng giảm thiểu các vấn đề như lãng phí năng lượng do sấy quá mức hoặc lỗi sản xuất do sấy chưa đủ (có thể ảnh hưởng tiêu cực đến quá trình ép nóng tiếp theo).
Đó là…
VI. Thiết lập chế độ bảo trì định kỳ để loại bỏ các nguyên nhân ẩn gây suy giảm tốc độ
Đó là…
Trong quá trình vận hành lâu dài, sự tích tụ bụi gỗ là kẻ giết người thầm lặng đối với hiệu suất sấy. Bụi tích tụ trong vòi phun, ống dẫn khí, bộ trao đổi nhiệt và cánh quạt quạt gió cản trở luồng khí, làm giảm hiệu suất trao đổi nhiệt và giảm lưu lượng khí nóng — dẫn đến tốc độ sấy suy giảm dần. Nhiều nhà máy nhầm lẫn cho rằng đây là do thiếu hụt năng lực vốn có của thiết bị.
Đó là…
Một kế hoạch bảo trì có cấu trúc là điều thiết yếu: thường xuyên làm sạch bụi gỗ khỏi ống dẫn khí, vòi phun và bộ trao đổi nhiệt; kiểm tra độ mòn của con lăn, kiểm tra độ căng của dây đai và theo dõi dây đai quạt xem có bị trượt không; và thông tắc ống xả để ngăn ngưng tụ hơi ẩm và tắc nghẽn. Một máy sấy được bảo trì tốt có thể hiệu quả hơn 20% so với một thiết bị giống hệt đang bị tích tụ bụi nặng.
Đó là…
VII. “Lằn ranh đỏ” cho việc tăng tốc: Bảo vệ tiêu chuẩn chất lượng
Có những giới hạn rõ ràng, dứt khoát về mức độ có thể tăng tốc độ sấy. Việc gia nhiệt quá nhanh hoặc tốc độ máy quá cao có thể ngăn cản độ ẩm bên trong ván mỏng khuếch tán ra ngoài, khiến bề mặt bị cứng sớm. Điều này dẫn đến các vấn đề như cứng bề mặt, nứt, cong vênh và phồng rộp. Vì các loại gỗ khác nhau có mức chịu đựng khác nhau—ví dụ, ván mỏng gỗ bạch đàn (dù là ván mặt mỏng hay ván lõi dày) và ván mỏng gỗ cứng đòi hỏi các thông số xử lý riêng biệt—nên cách tiếp cận “một cỡ phù hợp cho tất cả” là không thích hợp. Khi cố gắng tăng tốc độ sản xuất, hãy áp dụng chiến lược tăng dần, thử và sai: giữ nguyên lô ván mỏng, thực hiện tăng tốc độ máy từng bước nhỏ, dần dần, và liên tục theo dõi độ ẩm của sản phẩm đầu ra cùng với tỷ lệ khuyết tật bề mặt. Quá trình này giúp xác định phạm vi vận hành tối ưu cân bằng giữa sản lượng và hiệu suất; tránh thay đổi thông số một cách đột ngột cùng lúc.
Đó là…
Tăng tốc độ sấy của máy sấy ván mỏng không chỉ đơn thuần là việc “tăng nhiệt và đẩy nhanh tốc độ cấp liệu”. Nó đòi hỏi một quá trình tối ưu hóa toàn diện, mang tính hệ thống, bao gồm nguyên liệu thô, tuần hoàn khí nóng, thiết bị và kiểm soát quá trình. Bằng cách thực hiện phân loại trước và sấy sơ bộ để giảm tải, sử dụng cấp khí nóng theo vùng để phá vỡ lớp biên độ ẩm, và áp dụng hệ thống giám sát và kiểm soát thông minh để ổn định quá trình — tất cả được hỗ trợ bởi cách nhiệt, làm kín và bảo trì định kỳ phù hợp — các nhà sản xuất có thể tăng bền vững năng lực sấy. Cách tiếp cận này cho phép nâng cao năng suất mà không làm tăng đáng kể tỷ lệ lỗi, giảm tiêu thụ năng lượng trên mỗi đơn vị ván mỏng, phù hợp với nhịp độ sản xuất của các công đoạn bóc gỗ và ép nóng, và cuối cùng nâng cao hiệu quả tổng thể và lợi nhuận của toàn bộ dây chuyền sản xuất ván dán.


