English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 العربية
 Melayu

Tích hợp sử dụng nhiệt thải: Đạt được sự phù hợp chính xác giữa nhiệt thải lò nung và sấy ván mỏng
Tích hợp sử dụng nhiệt thải: Đạt được sự phù hợp chính xác giữa nhiệt thải lò nung và sấy ván mỏng
Đối mặt với áp lực kép từ mục tiêu “Song Carbon” và chi phí năng lượng ngày càng tăng, nhiệt thải từ lò công nghiệp không còn đơn thuần là “khí thải” chờ xả bỏ; nó đã trở thành một tài sản năng lượng được định giá lại. Trong khi đó, sấy ván mỏng—một công đoạn tiêu thụ năng lượng rất cao trong sản xuất ván ép—đang rất cần một nguồn nhiệt kinh tế hơn, sạch hơn và ổn định hơn. Khi “nhiệt thải” từ ngành lò công nghiệp gặp “nhu cầu nhiệt” của ngành gỗ, một sự cộng hưởng năng lượng lấy trọng tâm là “sử dụng theo tầng và ghép cặp chính xác” đang nhanh chóng hình thành. Là một nhà sản xuất chuyên biệt gắn bó sâu sắc với thiết bị sấy ván mỏng, chúng tôi tập trung vào một thách thức kỹ thuật then chốt: làm thế nào để chuyển đổi chính xác nhất từng đơn vị nhiệt thải xả ra từ lò thành một đơn vị nhiệt năng hiệu dụng cho dây chuyền sấy ván mỏng. Bài viết này khám phá các chiến lược ghép cặp nhiệt thải từ lò với quy trình sấy ván mỏng trong bối cảnh các dự án sử dụng năng lượng tổng hợp across các ngành công nghiệp dựa trên lò đa dạng.
Đó là…
I. Nhiệt thải từ lò nung: “Nguồn năng lượng thứ hai” bị bỏ phí
Các ngành công nghiệp như sản xuất gạch ngói, gốm sứ, thủy tinh và vôi đều có chung một quy trình cốt lõi là “đốt nhiên liệu rồi nung ở nhiệt độ cao”, liên tục thải ra một lượng lớn khí thải nóng trong quá trình vận hành. Dữ liệu ngành cho thấy tổn thất nhiệt do khí thải mang đi từ các lò nung đường hầm chiếm khoảng 20% đến 40% tổng nhiệt lượng đầu vào. Nhiệt độ khí thải của lò nung đường hầm trong nước thường dao động từ 200°C đến 300°C, một số trường hợp vượt quá 400°C. Việc xả trực tiếp lượng nhiệt này vào khí quyển đồng nghĩa với sự lãng phí liên tục; ngược lại, thu hồi và tận dụng hiệu quả sẽ mở ra một “nguồn năng lượng thứ hai” ổn định, không tốn chi phí cho các doanh nghiệp lò nung.
Đó là…
Tuy nhiên, nhiệt thải có những đặc điểm riêng biệt của nó. Thứ nhất, nó thay đổi theo “cấp độ” (mức nhiệt độ), đòi hỏi phải khớp với nhu cầu nhiệt cụ thể dựa trên các tầng nhiệt độ. Thứ hai, mặc dù dòng nhiệt là liên tục, nó dao động đồng bộ với chu kỳ sản xuất, đòi hỏi phải có đệm và điều tiết. Thứ ba, khí thải chứa bụi và các thành phần ăn mòn, khiến nó không thích hợp để đưa trực tiếp vào quá trình sấy. Do đó, thách thức cốt lõi của việc sử dụng nhiệt thải không chỉ đơn thuần là “thu hồi được bao nhiêu nhiệt”, mà là “cung cấp nhiệt ở mỗi mức nhiệt độ đến trạm cụ thể cần nó nhất”—đây chính là bản chất của “sử dụng theo tầng, khớp nhiệt độ.” Thực tiễn công nghiệp thường phân loại nhiệt thải thành ba cấp—cao, trung bình và thấp—khớp chúng với các ứng dụng cụ thể như phát điện, gia nhiệt quá trình và trao đổi nhiệt để sưởi ấm không gian. *Hướng dẫn sử dụng tổng hợp theo tầng nhiệt thải công nghiệp* cũng khuyến nghị ưu tiên không khí nóng nhiệt độ trung bình đến cao (trên 250°C) cho việc gia nhiệt trước không khí đốt và nồi hơi thu hồi nhiệt thải, đồng thời sử dụng không khí nóng dưới 250°C cho các quá trình nhiệt độ thấp như sấy.
Đó là…
II. Sấy veneer: Một quá trình đòi hỏi các điều kiện nhiệt cụ thể
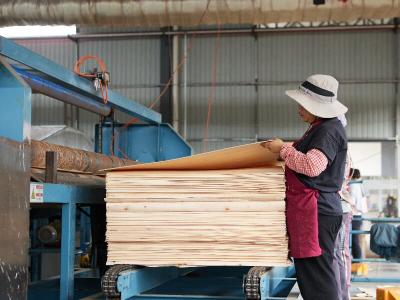
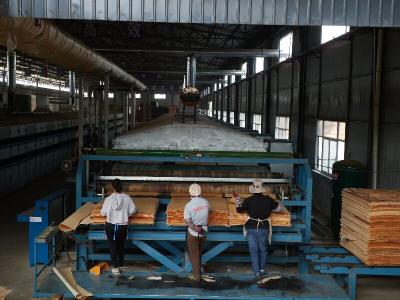
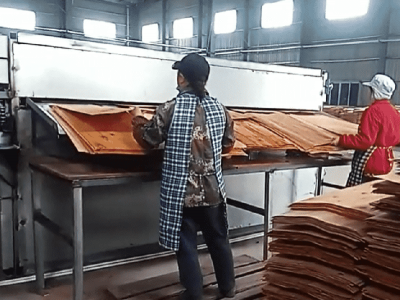
Veneer là khối xây dựng cơ bản của ván ép. Veneer vừa được bóc quay thường có độ ẩm từ 40%–60% (hoặc thậm chí cao hơn đối với một số loài gỗ); nó phải được sấy khô đến mức 6%–12% để đáp ứng tiêu chuẩn chất lượng cho việc dán keo và lắp ráp. Các máy sấy veneer phổ biến (như loại con lăn và loại băng lưới) thường hoạt động ở nhiệt độ từ 160°C đến 180°C. Chúng có các vùng nhiệt độ riêng biệt—gia nhiệt sơ bộ, sấy khô, cân bằng và làm nguội—được bố trí dọc theo hướng vận chuyển. Việc kiểm soát chính xác độ ẩm đạt được bằng cách điều chỉnh các vùng này cùng với tốc độ luồng khí và việc xả độ ẩm.
Đó là…
Trái với trực giác, việc sấy veneer có yêu cầu rất cao đối với nguồn nhiệt. Veneer mỏng và sợi gỗ của chúng nhạy cảm với nhiệt; nhiệt độ quá cao gây nứt, cong vênh và biến màu, trong khi nhiệt không đủ dẫn đến sấy không hoàn toàn và chất lượng liên kết bị suy giảm. Không khí nóng phải sạch; bụi và các thành phần ăn mòn trong khí thải có thể gây nhiễm bẩn bề mặt và khuyết tật chất lượng khi tiếp xúc. Hơn nữa, quá trình này đòi hỏi một nguồn nhiệt ổn định, có thể điều chỉnh và có khả năng duy trì các vùng nhiệt độ riêng biệt, thay vì dựa vào một nguồn nhiệt đồng nhất, không thay đổi. Tóm lại, sấy veneer không chỉ cần “nhiệt cao hơn”, mà cần “cung cấp nhiệt chính xác phù hợp với yêu cầu nhiệt độ cụ thể”.
Đó là…
III. Kết hợp chính xác: Sự tích hợp ba tầng giữa nhiệt thải từ lò nung và sấy veneer
Trong các dự án sử dụng năng lượng tổng hợp của chúng tôi cho các ngành công nghiệp lò nung đa dạng, chúng tôi áp dụng chiến lược phân loại nhiệt thải của lò theo cấp chất lượng và sau đó kết hợp từng cấp với vùng nhiệt độ tương ứng của máy sấy veneer, tạo ra hệ thống kết hợp chính xác “ba giai đoạn”.
Giai đoạn nhiệt độ cao (thường trên 450°C): Nhiệt thải được xử lý qua nồi hơi thu hồi nhiệt thải hoặc bộ trao đổi nhiệt dầu nhiệt để tạo ra hơi nước và không khí nóng nhiệt độ cao. Năng lượng này đáp ứng yêu cầu tải nhiệt cấp cao của vùng sấy chính, do đó bù đắp tiêu thụ năng lượng từ nồi hơi đốt khí hoặc nồi hơi hơi nước hiện có. Giai đoạn nhiệt độ trung bình (250–450°C): Thông qua trao đổi nhiệt khí-khí, không khí nóng sạch ở 160–180°C được sản xuất để phục vụ trực tiếp như nguồn nhiệt chính cho vùng sấy. Đây là giai đoạn chính để tích hợp nhiệt thải lò với sấy veneer và đại diện cho phạm vi có giá trị cao nhất cho thu hồi nhiệt thải.
Đó là…
Giai đoạn nhiệt độ thấp (dưới 250°C): Được sử dụng để gia nhiệt nhẹ trong các vùng sấy sơ bộ và cân bằng, cũng như cho các nhu cầu gia nhiệt phụ trợ như sưởi ấm không gian xưởng và gia nhiệt nước bổ sung, cho phép sử dụng nhiệt cấp thấp tại chỗ.
Đó là…
Ba giai đoạn nhiệt độ, ba tầng trao đổi nhiệt và ba vùng nhiệt độ: nhiệt độ cao cho nhu cầu tải cao, nhiệt độ trung bình cho nguồn nhiệt chính và nhiệt độ thấp cho gia nhiệt phụ trợ. Hơn nữa, khí thải từ máy sấy có thể được thu hồi và tái sử dụng để gia nhiệt sơ bộ không khí hỗ trợ đốt và nước bổ sung, tạo ra vòng tuần hoàn kín “lò nung – máy sấy – thu hồi nhiệt”. Điều này cho phép nhiệt thải lưu thông nhiều lần trong hệ thống, tiếp tục giảm thiểu tiêu thụ năng lượng sơ cấp.
Đó là…
IV. Từ “Chức năng” đến “Hiệu suất cao”: Năng lực kỹ thuật của các nhà sản xuất máy sấy
Kiến trúc của việc tận dụng nhiệt thải theo tầng không phức tạp; thách thức thực sự nằm ở việc triển khai hiệu quả. Là nhà sản xuất máy sấy veneer, chúng tôi không chỉ cung cấp một thiết bị đơn lẻ, mà là một giải pháp hệ thống toàn diện tích hợp nguồn nhiệt, thiết bị và quy trình. Cốt lõi nằm ở bốn loại kết hợp:
Đó là…
Kết hợp vùng nhiệt độ với nguồn nhiệt. Chúng tôi tùy chỉnh cấu trúc vùng nhiệt độ và sơ đồ phân phối khí nóng của máy sấy dựa trên biên dạng nhiệt độ thực tế và lưu lượng khí thải của lò nung. Điều này đảm bảo rằng tải nhiệt của mỗi vùng khớp chính xác với cấp nhiệt thải tương ứng, tránh sự kém hiệu quả do công suất không khớp (như sử dụng công suất quá lớn cho tải nhỏ hoặc công suất không đủ cho tải lớn).
Đó là…
Đáp ứng yêu cầu về độ sạch. Nhiệt thải không đồng nghĩa với nhiệt "bẩn". Bộ trao đổi nhiệt được lựa chọn với vật liệu chống ăn mòn phù hợp với thành phần khí thải và được trang bị hệ thống loại bỏ bụi và kiểm soát điểm sương. Điều này đảm bảo không khí nóng đi vào máy sấy là sạch và khô, tuyệt đối không có sự tiếp xúc trực tiếp giữa khí thải và ván lạng.
Đó là…
Hệ thống điều khiển phối hợp. Một hệ thống điều khiển vòng kín được thiết lập bằng cách sử dụng van trộn khí lạnh, quạt tần số biến thiên và giám sát độ ẩm trực tuyến. Hệ thống tự động điều chỉnh nhiệt độ và lưu lượng không khí để đáp ứng với sự biến động của nguồn cung cấp nhiệt trong lò sấy và điều chỉnh ngược lại tải trích nhiệt khi yêu cầu sấy thay đổi, từ đó đạt được sự cân bằng động. Phối hợp biến động. Bằng cách cấu hình bộ đệm lưu trữ nhiệt và hệ thống bổ trợ đa nguồn, dây chuyền sấy duy trì hoạt động ổn định trong quá trình bảo trì lò sấy, tăng tốc sản xuất hoặc chuyển đổi sản phẩm, đảm bảo lịch trình sản xuất không bị gián đoạn bởi sự biến động của nguồn nhiệt.
Đó là…
V. Lợi ích và Triển vọng
Về lợi ích trực tiếp, việc thay thế các nguồn năng lượng sơ cấp—như khí tự nhiên hoặc hơi nước—bằng nhiệt thải từ lò nung giúp giảm đáng kể chi phí nhiên liệu cho quá trình sấy gỗ veneer. Việc thu hồi 20%–40% tổn thất nhiệt đốt lò mà nếu không sẽ bị xả thải [1] đồng nghĩa với việc giảm mức tiêu thụ năng lượng trên mỗi đơn vị sản phẩm và giảm phát thải carbon cho cùng một công suất sản xuất. Về triển vọng ngành, sự cộng sinh liên ngành giữa ngành lò nung (nguồn cung năng lượng) và ngành gỗ (tiêu thụ năng lượng) đang thúc đẩy một mô hình cấp khu công nghiệp về sử dụng năng lượng theo tầng. Điều này bao gồm việc tích hợp nhiệt thải từ nhiều lò nung, trao đổi nhiệt tập trung và điều phối thống nhất, cho phép quá trình sấy gỗ veneer, ổn định ván và sưởi ấm không gian sử dụng nhiệt khi cần thiết. Đây không chỉ là lợi ích đôi bên cùng có lợi cho cả hai ngành mà còn là một thành phần quan trọng của sản xuất xanh khu vực và phát triển “khu công nghiệp không carbon”.
Đó là…
Dự án sử dụng năng lượng đa dạng từ lò nung, về cốt lõi, là một sáng kiến kỹ thuật nhằm 'đánh giá lại giá trị của nhiệt thải.' Mỗi đơn vị nhiệt thải từ lò nung xứng đáng được ghép nối với vùng nhiệt độ tối ưu trên dây chuyền sấy ván lạng, trong khi mỗi đơn vị nhiệt tiêu thụ trong quá trình sấy ván lạng lý tưởng nhất nên đến từ một nguồn nhiệt thải sạch, tiết kiệm chi phí và ổn định. Với tư cách là nhà sản xuất máy sấy ván lạng, chúng tôi cam kết tận dụng năng lực tích hợp của mình—bao gồm khả năng kết hợp nguồn nhiệt, tùy chỉnh thiết bị và tích hợp hệ thống—để hợp tác với các đối tác trong ngành lò nung và gỗ nhằm biến việc sử dụng nhiệt thải thành một thành công thực tế, chi tiết và lâu dài.