English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 العربية
 Melayu

Làm thế nào để giảm chi phí nhân công trong sản xuất ván lạng?
Chiến Lược Thực Tiễn Để Tối Ưu Hóa Chi Phí Nhân Công Trong Sản Xuất Ván Lạng
Trong bối cảnh cạnh tranh ngày càng gay gắt trong ngành chế biến gỗ, chi phí lao động tăng cao và những thách thức dai dẳng trong tuyển dụng và giữ chân nhân công, việc kiểm soát chi phí lao động trong sản xuất ván lạng – một công đoạn thượng nguồn cốt lõi trong sản xuất gỗ kỹ thuật – đã trở thành bước đột phá quan trọng đối với các nhà máy đang tìm cách cắt giảm chi phí, nâng cao hiệu quả và tăng cường khả năng cạnh tranh trên thị trường. Sản xuất ván lạng bao gồm các quy trình công việc phức tạp, nhiều công đoạn – bao gồm cấp liệu và căn chỉnh, sấy khô và chuyển tiếp, phân loại và xếp hạng, lật và sửa chữa, xếp chồng và đóng gói, và vệ sinh hiện trường. Trước đây, quy trình này chủ yếu dựa vào lao động thủ công, dẫn đến nhiều vị trí công việc, tiêu hao thể lực cao, năng suất lao động không đồng nhất và lãng phí lao động đáng kể. Đối với các nhà sản xuất ván lạng, một thách thức then chốt là làm thế nào để tinh gọn lực lượng lao động một cách khoa học và giảm chi phí lao động không sinh lợi mà không ảnh hưởng đến chất lượng sản phẩm hoặc làm gián đoạn tiến độ sản xuất. Dựa trên kinh nghiệm vận hành tại tuyến đầu, bài viết này phác thảo một chiến lược tiết kiệm chi phí lao động có thể hành động và nhân rộng trên bốn khía cạnh: nâng cấp thiết bị, tối ưu hóa quy trình, quản lý vai trò và trao quyền quản lý.
I. Nhắm mục tiêu vào các nhiệm vụ lặp đi lặp lại: Thay thế lao động thủ công cơ bản bằng tự động hóa
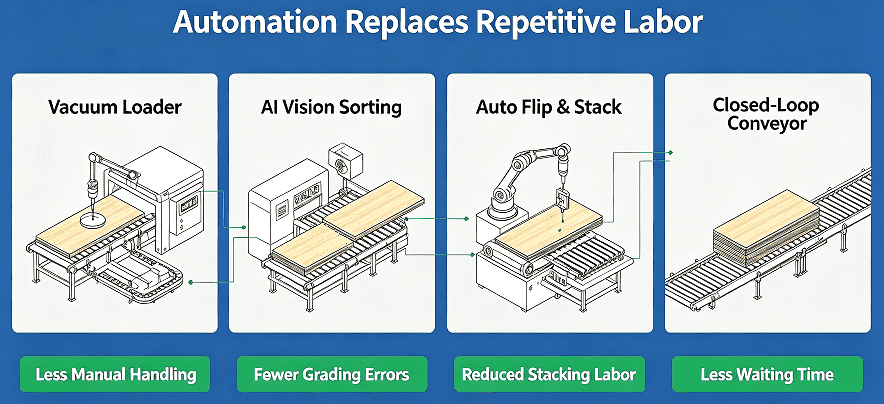
Trong sản xuất veneer, hơn 60% lao động trực tiếp bị tiêu tốn bởi các nhiệm vụ cơ bản, lặp đi lặp lại, đòi hỏi ít kỹ năng kỹ thuật. Những vai trò này—đặc trưng bởi công việc đơn điệu, yêu cầu thể chất cao và tỷ lệ thay đổi nhân sự cao—đại diện cho một nguồn lãng phí chi phí lao động lớn và mang lại cơ hội giảm chi phí nhanh nhất. Việc đưa tự động hóa vào một cách chiến lược để thay thế lao động thủ công không chỉ giảm đáng kể số lượng nhân sự mà còn giảm thiểu các vấn đề như sai sót, hư hỏng và kém hiệu quả liên quan đến xử lý thủ công, từ đó đồng thời giảm chi phí và nâng cao chất lượng.
Đó là…
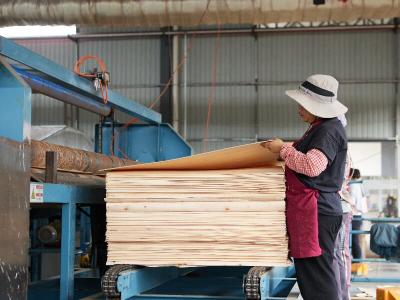
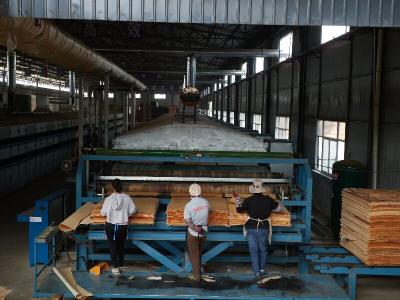
Về việc cấp liệu, dỡ liệu và vận chuyển vật liệu, các mô hình sản xuất truyền thống hoàn toàn phụ thuộc vào lao động thủ công để bốc xếp và di chuyển ván mỏng giữa các công đoạn gia công. Cách tiếp cận này không chỉ đòi hỏi một đội ngũ nhân công chuyên trách đông đảo mà còn dẫn đến các vấn đề như hư hỏng do va đập và lệch tấm ván, cuối cùng làm tăng chi phí liên quan đến việc làm lại. Bằng cách đưa vào sử dụng máy cấp ván mỏng tự động dạng hút chân không, thiết bị bốc dỡ hoàn toàn tự động và dây chuyền băng tải khép kín, hệ thống cho phép tự động hóa liền mạch toàn bộ quy trình—từ cắt quay và sấy khô đến xả liệu. Điều này loại bỏ hoàn toàn các công việc thủ công như nâng, sắp xếp và vận chuyển các tấm ván mỏng. Một dây chuyền sản xuất duy nhất có thể trực tiếp giảm từ hai đến bốn vị trí nhân công cần thiết cho việc xử lý vật liệu, đồng thời đảm bảo xếp chồng gọn gàng, vận chuyển ổn định và giảm lãng phí vật liệu.
Đó là…
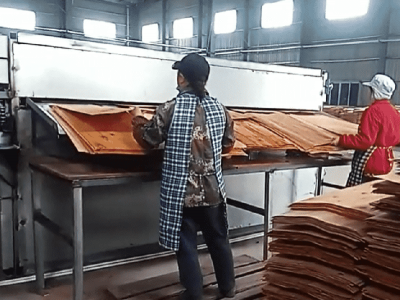
Trong giai đoạn phân loại và phân hạng, phương pháp thủ công truyền thống phụ thuộc rất nhiều vào kinh nghiệm của công nhân và cần một lượng lớn nhân lực để sàng lọc các vết nứt, lỗ hổng và sự thay đổi độ dày. Những phương pháp này không chỉ tốn kém chi phí nhân công cao mà còn có tiêu chuẩn phân hạng không nhất quán, xảy ra sai sót (phân loại nhầm hoặc bỏ sót khuyết tật) và hiệu quả thấp. Được trang bị hệ thống phân loại bằng thị giác ứng dụng AI, thiết bị sử dụng hình ảnh độ nét cao và thuật toán thông minh để nhanh chóng và chính xác nhận diện các khuyết tật và tự động gán hạng. Một máy duy nhất có thể thay thế ba đến sáu công nhân phân loại, mang lại độ chính xác và độ ổn định vượt trội hơn hẳn so với lao động thủ công, từ đó giảm thiểu chi phí nhân công bổ sung liên quan đến việc phân loại lại và làm lại.
Đó là…
Trong giai đoạn xếp chồng và đóng gói cuối cùng, việc ứng dụng máy lật ván lạng hoàn toàn tự động và máy xếp thông minh thay thế các thao tác lật, xếp pallet và xếp chồng thủ công. Các hệ thống này thích ứng với nhiều kích cỡ ván lạng khác nhau – từ tấm lớn đến tấm nhỏ – và giải quyết các vấn đề liên quan đến lao động thủ công, như hiệu suất thấp do phải cúi lâu và xếp chồng không đều, đồng thời tinh gọn đáng kể yêu cầu nhân sự cho các công đoạn hạ nguồn. Ngoài ra, các hệ thống thu gom phế thải tự động tích hợp thu gom mảnh gỗ và vật liệu phế liệu, loại bỏ công việc dọn dẹp thủ công tẻ nhạt và giảm thêm nhu cầu về nhân viên phụ trợ.
Đó là…
II. Tinh gọn quy trình sản xuất và hợp nhất các vai trò dư thừa để giải phóng năng suất lao động
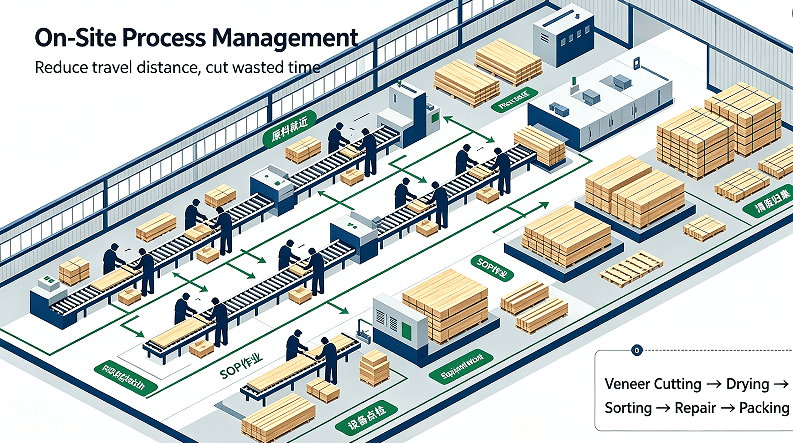
Đối với các nhà máy veneer quy mô vừa và nhỏ, chi phí đầu tư cao cho tự động hóa toàn diện khiến việc triển khai trên quy mô lớn trở nên khó khăn trong ngắn hạn. Do đó, tối ưu hóa quy trình và hợp nhất vai trò — những việc không đòi hỏi đầu tư vốn lớn — đóng vai trò là chiến lược then chốt để nhanh chóng giảm chi phí lao động. Nhiều dây chuyền sản xuất gặp tình trạng phân chia vai trò quá chi tiết, chồng chéo trách nhiệm và khối lượng công việc không đồng đều; các vai trò không được tận dụng dẫn đến lãng phí nguồn nhân lực. Bằng cách tinh gọn quy trình và tái cấu trúc vai trò, các nhà máy có thể tối đa hóa hiệu quả của lực lượng lao động hiện có.
Đó là…
Bước đầu tiên là tối ưu hóa việc phân bổ vai trò bằng cách áp dụng mô hình "một người đảm nhiệm nhiều vai trò" và "một vai trò bao gồm nhiều kỹ năng." Phân tích toàn diện các nhiệm vụ cho từng vị trí trên dây chuyền sản xuất và hợp nhất các công việc phân tán—như kiểm tra, vệ sinh tại chỗ, vận chuyển bán thành phẩm và hỗ trợ thiết bị cơ bản—để vượt qua mô hình cứng nhắc "một người một vị trí." Thông qua đào tạo trước khi làm việc thống nhất, công nhân tuyến đầu có thể thành thạo nhiều kỹ năng cơ bản, loại bỏ thời gian chết và lãng phí nhân lực, từ đó nâng cao hiệu quả vận hành tổng thể mà không cần tăng số lượng nhân sự.
Đó là…
Thứ hai, tối ưu hóa lịch trình sản xuất để loại bỏ giờ lao động lãng phí. Các ca làm việc cần được điều chỉnh linh hoạt dựa trên công suất cắt xoay, thời gian chu kỳ sấy và khối lượng đơn hàng, từ bỏ lịch trình cố định cứng nhắc để chuyển sang phân bổ nhân lực động, đáp ứng với các đỉnh và đáy sản xuất; điều này cho phép hủy bỏ các ca đêm dư thừa và vị trí nhàn rỗi trong giai đoạn sản lượng thấp. Đồng thời, tinh gọn các bước chuyển giao quy trình và xác định các điểm nghẽn sản xuất. Chủ động quản lý bảo trì thiết bị, dự trữ nguyên vật liệu và phối hợp quy trình để ngăn chặn thời gian ngừng việc của công nhân do thiết bị dừng, thiếu nguyên vật liệu hoặc quy trình làm việc không liền mạch, từ đó loại bỏ chi phí lao động lãng phí.
Đó là…
Hơn nữa, tinh gọn nhân lực trong quy trình sửa chữa tại nguồn. Sửa chữa ván lạng là công việc tốn nhiều lao động, phần lớn khối lượng công việc xuất phát từ các khuyết tật do quy trình bóc tách thượng nguồn không đạt tiêu chuẩn. Bằng cách tối ưu hóa thông số cắt, tiêu chuẩn hóa kẹp gỗ và thực hiện bảo trì thiết bị định kỳ, doanh nghiệp có thể giảm các vấn đề như nứt ván lạng, độ dày không đều và khuyết tật bề mặt. Giảm tỷ lệ ván không đạt tiêu chuẩn sẽ làm giảm khối lượng sửa chữa tại nguồn, cho phép giảm dần nhân viên sửa chữa, đạt được tiết kiệm chi phí và nâng cao hiệu quả.
Đó là…
III. Tinh chỉnh quản lý tại chỗ để loại bỏ lãng phí lao động trong các chi tiết
Đối với nhiều nhà máy sản xuất veneer, chi phí nhân công cao không xuất phát từ việc có quá nhiều lao động, mà từ quản lý tại chỗ lỏng lẻo, dẫn đến lãng phí lao động “ẩn” đáng kể. Các vấn đề như di chuyển không cần thiết, thao tác không đúng quy chuẩn, công việc lặp đi lặp lại và chi phí đào tạo quá mức tích tụ theo thời gian, gây ra tổn thất lao động lớn. Quản lý tại chỗ tinh gọn mang lại phương pháp giảm chi phí với đầu tư bằng không và lợi nhuận cao.
Đó là…
Tối ưu hóa bố trí vật liệu tại chỗ để đảm bảo chúng được đặt gần nơi sử dụng. Tổ chức lại bố trí vật liệu dọc theo dây chuyền sản xuất bằng cách đặt các khúc gỗ thô, ván lạng chờ gia công, ván thành phẩm và vật tư đóng gói gần các trạm làm việc tương ứng. Điều này giảm thiểu khoảng cách công nhân phải di chuyển để lấy hoặc đặt vật liệu, giảm đáng kể thời gian đi lại không hiệu quả và tối đa hóa thời gian làm việc thực tế, hiệu quả. Đồng thời, thiết lập các quy trình xếp chồng vật liệu tiêu chuẩn hóa để loại bỏ nhu cầu thực hiện các công việc lặp đi lặp lại—chẳng hạn như tìm kiếm hoặc sắp xếp lại vật liệu—do bố trí lộn xộn gây ra.
Đó là…
Thực hiện các quy trình vận hành tiêu chuẩn (SOP). Thiết lập các hướng dẫn tiêu chuẩn hóa, thống nhất cho các vai trò thủ công chính—như xếp bo mạch, phân loại, sửa chữa và đóng gói—xác định rõ ràng quy trình vận hành, yêu cầu công việc và tiêu chuẩn chất lượng, từ đó loại bỏ các phương pháp làm việc tùy tiện. Tiêu chuẩn hóa không chỉ nâng cao hiệu quả vận hành mà còn rút ngắn thời gian đào tạo cho nhân viên mới và giảm thiểu tổn thất năng suất cũng như chi phí làm lại do biến động nhân sự. Hơn nữa, các tiêu chuẩn thống nhất giảm thiểu sai sót của con người, tránh các chi phí lao động phát sinh từ việc phân loại hoặc sửa chữa lần hai.
Tăng cường bảo trì thiết bị phòng ngừa để đảm bảo tính liên tục của sản xuất. Xây dựng lịch trình kiểm tra và bảo dưỡng thiết bị định kỳ, tiến hành bảo trì thường xuyên các máy móc quan trọng như máy tiện quay, máy sấy và hệ thống băng tải. Chủ động phát hiện các lỗi tiềm ẩn để giảm thiểu khả năng xảy ra thời gian ngừng hoạt động ngoài dự kiến và gián đoạn liên quan đến sửa chữa. Vận hành thiết bị ổn định đảm bảo nhịp độ sản xuất nhất quán, ngăn chặn tình trạng dừng việc thường xuyên do sự cố thiết bị hoặc nhu cầu điều chỉnh lặp đi lặp lại, và loại bỏ hoàn toàn lãng phí lao động do các vấn đề thiết bị gây ra.
Đó là…
IV. Tối ưu hóa đánh giá hiệu suất để khai phá giá trị của vốn nhân lực
Đó là…
Kiểm soát chi phí lao động không chỉ đơn thuần là cắt giảm nhân sự hay giảm lương; mục tiêu cốt lõi là tối ưu hóa hiệu quả lao động và đảm bảo rằng mỗi đơn vị đầu tư lao động tạo ra giá trị tương xứng. Cơ chế trả công và đánh giá còn nhiều bất cập có thể làm giảm động lực của người lao động và hạ thấp hiệu quả; trong khi chi phí lao động có vẻ ổn định trên bề mặt, sự lãng phí nguồn nhân lực đáng kể thường tồn tại ở bên dưới. Hoàn thiện hệ thống đánh giá hiệu suất giúp kích thích hiệu quả tính chủ động của nhân viên, đạt được các mục tiêu đa chiều là nâng cao chất lượng, tăng hiệu quả và giảm chi phí.
Đó là…
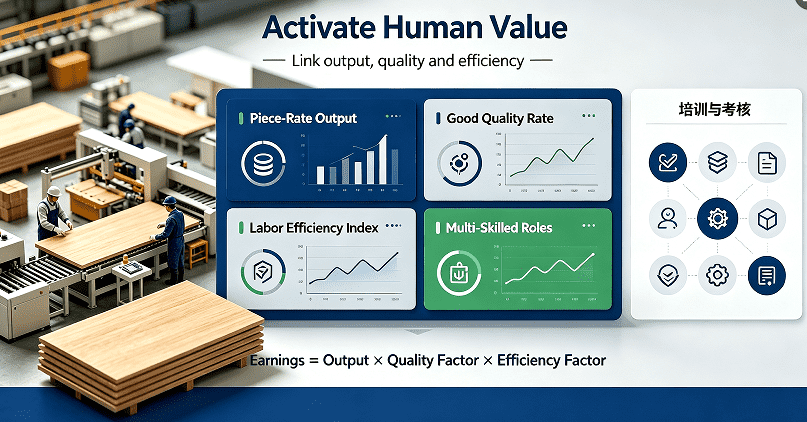
Chuyển khỏi mô hình trả lương theo giờ đơn giản và triển khai cơ chế đánh giá toàn diện dựa trên “khoán sản phẩm, chất lượng và hiệu quả.” Gắn trực tiếp tiền lương của người lao động với các chỉ số như sản lượng ván mỏng, tỷ lệ thành phẩm (chất lượng), mức tiêu hao nguyên vật liệu và hiệu quả vận hành, qua đó loại bỏ tình trạng “làm việc lơ là” và năng suất thấp thường gắn với hệ thống trả lương theo giờ. Đồng thời, cần thiết lập các chương trình khuyến khích — thưởng cho hiệu quả, chất lượng và tiết kiệm chi phí — để khuyến khích người lao động chủ động nâng cao hiệu quả vận hành, kiểm soát chặt chẽ chất lượng sản phẩm và giảm thiểu lãng phí nguyên vật liệu. Điều này giải quyết các nguyên nhân gốc rễ của chi phí lao động liên quan đến làm lại và kém hiệu quả.
Đó là…
Cần thiết lập một hệ thống đánh giá hiệu suất cho các vai trò cụ thể, với việc xem xét định kỳ dữ liệu về hiệu quả lao động. Các vai trò có đặc điểm khối lượng công việc không đủ, hiệu quả thấp hoặc dư thừa cần được điều chỉnh hoặc tối ưu hóa kịp thời. Ngược lại, những nhân viên thể hiện hiệu quả cao và kỹ năng toàn diện nên được trao cơ hội thăng tiến và tăng lương; điều này tối ưu hóa cơ cấu lực lượng lao động, loại bỏ những nhân viên kém hiệu quả và thúc đẩy một đội ngũ sản xuất tinh gọn, hiệu suất cao. Hơn nữa, cần tiến hành đào tạo kỹ năng thường xuyên để nâng cao năng lực vận hành tổng thể của nhân viên, tạo ra một lực lượng lao động linh hoạt có khả năng đảm nhiệm nhiều vai trò, từ đó tăng tỷ lệ sử dụng lao động tổng thể.
Đó là…
V. Kết hợp các chiến lược ngắn hạn và dài hạn để giảm chi phí và cải thiện hiệu quả bền vững
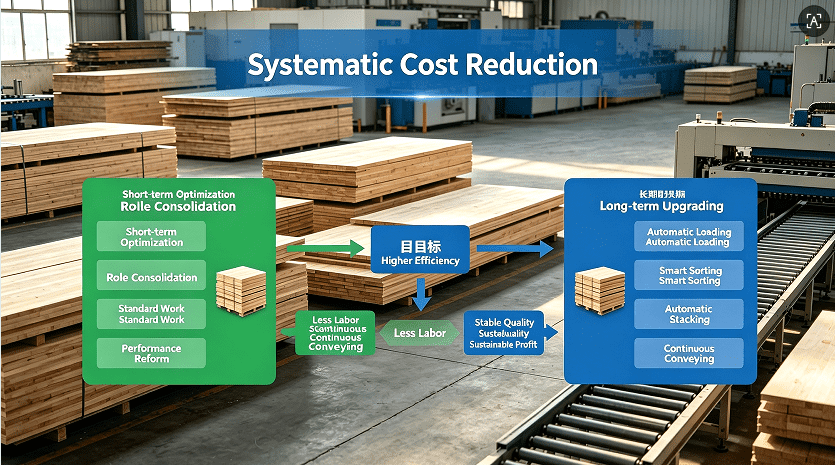
Tối ưu hóa chi phí nhân công trong sản xuất veneer là một nỗ lực có hệ thống và liên tục; không chỉ đơn thuần là nâng cấp thiết bị hay cắt giảm nhân sự, mà đòi hỏi sự kết hợp giữa các chiến lược ngắn hạn và dài hạn cùng với cách tiếp cận đa diện. Trong ngắn hạn, có thể áp dụng các biện pháp không tốn kém, triển khai nhanh chóng—như hợp nhất vai trò, tối ưu hóa quy trình, chuẩn hóa thao tác và cải cách quản lý hiệu suất—để tái tạo năng lượng cho lực lượng lao động hiện tại và giảm thiểu tổn thất lãng phí. Trong trung và dài hạn, các nhà máy có thể dần dần nâng cấp lên thiết bị tự động hóa dựa trên năng lực sản xuất và khối lượng đơn hàng, thay thế các công việc thủ công lặp đi lặp lại hoặc nặng nhọc để thiết lập mô hình sản xuất hiệu quả cao, trong đó tự động hóa đóng vai trò chính và lao động thủ công đóng vai trò hỗ trợ.
Đó là…
Trong bối cảnh toàn ngành đang hướng tới vận hành tinh gọn, quản lý chi phí nhân công không còn đơn thuần là cắt giảm chi phí; mà là sự phản ánh năng lực quản lý sản xuất và năng lực cạnh tranh cốt lõi. Chỉ bằng cách liên tục tối ưu hóa quy trình sản xuất, nâng cấp thiết bị, tinh chỉnh quản lý phân xưởng và khai thác giá trị nguồn nhân lực, doanh nghiệp mới có thể kiểm soát chặt chẽ chi phí nhân công đồng thời đảm bảo chất lượng sản phẩm và nâng cao hiệu suất. Điều này giúp các công ty sản xuất ván lạng đạt được tăng trưởng ổn định và lợi nhuận bền vững trong một thị trường cạnh tranh khốc liệt.