English
 Español
 Русский
 Francés
 Português
 ภาษาไทย
 Indonesia
 العربية
 Melayu

Lựa chọn mức áp suất phù hợp trong ngành sản xuất ván lạng gỗ
Lựa chọn cấp áp suất: Một quyết định chiến lược nền tảng để xây dựng năng lực cạnh tranh cốt lõi trong ngành công nghiệp ván
Khi cạnh tranh trên thị trường ván gỗ nhân tạo ngày càng gay gắt, ngành ván ép đã vượt xa giai đoạn mà thành công chỉ được định nghĩa bằng năng lực sản xuất hay số lượng máy móc. Trong khi nhiều nhà máy tập trung nâng cấp kỹ thuật vào tự động hóa hoặc giảm tiêu thụ năng lượng trong quá trình sấy ván mỏng, họ thường bỏ qua một yếu tố then chốt: việc lựa chọn cấp áp suất của máy ép. Đây không chỉ là một thông số kỹ thuật; đó là một quyết định chiến lược ảnh hưởng trực tiếp đến tính ổn định của chất lượng sản phẩm, chi phí sản xuất và sức mạnh đàm phán trên thị trường. Việc chọn đúng hệ thống áp suất đảm bảo rằng năng lực thiết bị phù hợp với định vị sản phẩm—nâng cao về cơ bản chất lượng liên kết và độ chính xác kích thước, khai thác toàn bộ tiềm năng lợi nhuận của dây chuyền sản xuất, và cho phép sản xuất ổn định, quy mô lớn các sản phẩm chất lượng cao.
Dựa trên áp suất tác dụng trên một đơn vị diện tích, máy ép nóng được phân loại thành áp suất thấpsuất, hệ thống áp suất trung bình và cao—mỗi loại có ứng dụng quy trình riêng biệt và phạm vi sản phẩm được xác định rõ ràng. Hệ thống áp suất thấp (≤1,5 MPa) cung cấp lực ép hạn chế; chúng chủ yếu được sử dụng để ép sơ bộ và tạo hình ván lạng và chỉ phù hợp với các sản phẩm cấp thấp như tấm đóng gói, thay vì tạo hình cuối cùng của ván ép thành phẩm. Dải áp suất trung bình (1,5–5 MPa)—cụ thể là 1,8–2,5 MPa—là “điểm tối ưu” cho ván ép cấp nội thất và cấp xây dựng, đại diện cho tiêu chuẩn ngành cho sản xuất quy mô lớn. Hệ thống áp suất cao (≥5–7 MPa) là thiết bị chuyên dụng được thiết kế cho các sản phẩm cao cấp như Gỗ dán nhiều lớp từ ván lạng (LVL) và tấm ép kỹ thuật mật độ cao; chúng không phù hợp cho sản xuất ván ép thông thường.
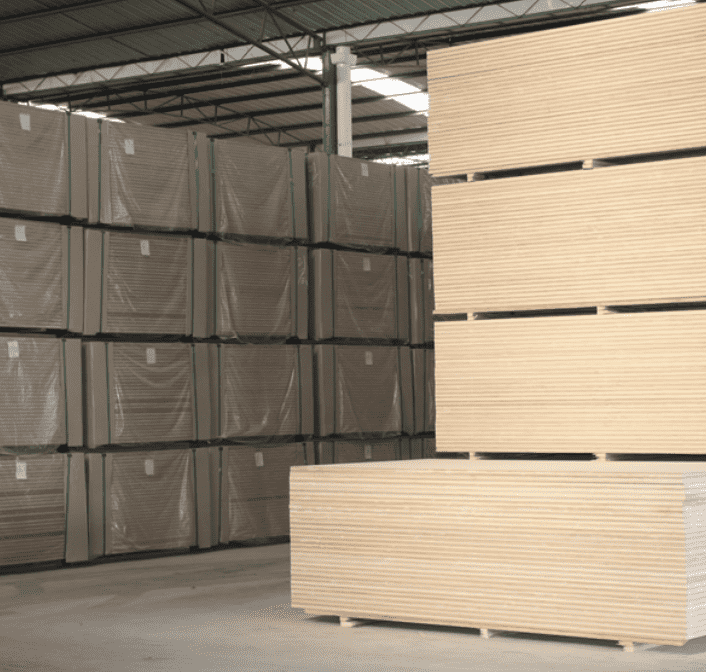
Thông số áp suất quyết định trực tiếp chất lượng liên kết của cụm tấm và tính toàn vẹn kết cấu của lõi gỗ. Áp suất không đủ ngăn cản sự tiếp xúc chặt giữa các lớp gỗ lạng, dẫn đến các đường keo không liên tục và độ bám dính giữa các lớp không đạt tiêu chuẩn. Điều này thường gây ra các khuyết tật như phồng rộp hoặc tách lớp, khiến tấm không thể đáp ứng tiêu chuẩn chất lượng cho các ứng dụng kết cấu hoặc nội thất. Ngược lại, dải áp suất trung bình 1,8–2,5 MPa cung cấp lực tối ưu để đảm bảo keo dán lan đều và thấm đều, đồng thời cho phép các sợi gỗ khóa vào nhau hiệu quả. Cách này tránh các khuyết tật—như liên kết yếu hoặc lỗ hổng keo—liên quan đến áp suất thấp, đồng thời cũng ngăn áp suất quá cao gây keo bị ép tràn ra ngoài và các khe hở sau đó trong các đường keo. Nó mang lại khả năng thích ứng tuyệt vời với các loài gỗ khác nhau: gỗ cứng mật độ cao như bạch dương hoặc dẻ gai cần khoảng 2,5 MPa để vượt qua lực cản vốn có của vật liệu, trong khi các loại gỗ mềm hơn như gỗ dương có thể được dán liên kết hiệu quả ở 1,0–1,8 MPa—một dải cũng ngăn tế bào gỗ bị nghiền nát hoặc hư hại.
Áp lực ép cũng quyết định độ ổn định kích thước của tấm panel. Tạo hình áp suất thấp thường dẫn đến ứng suất đàn hồi bên trong cao, gây ra dung sai độ dày ±0,3–0,5 mm. Sự không đồng nhất về kích thước kém này tạo ra những thách thức đáng kể cho các quy trình hạ nguồn như chà nhám và dán cạnh, cuối cùng làm giảm năng suất của thành phẩm chất lượng cao. Ngược lại, quy trình áp suất trung bình cho phép kiểm soát chính xác mức độ nén, chống lại hiệu quả xu hướng đàn hồi tự nhiên của gỗ. Điều này giữ dung sai độ dày trong phạm vi chặt chẽ ±0,1–0,2 mm, đảm bảo bề mặt phẳng và giảm thiểu sự biến động giữa các lô—khiến nó trở nên lý tưởng cho các dây chuyền sản xuất tự động và đảm bảo vận hành trơn tru, liên tục của các thiết bị hạ nguồn như máy chà nhám và máy xếp chồng. Trong khi các quy trình áp suất cao có thể tạo ra các tấm panel chuyên dụng, có độ bền cao, mật độ cao, việc áp dụng chúng cho ván ép tiêu chuẩn sẽ phá hủy cấu trúc tế bào của gỗ, tăng độ giòn và thậm chí có thể gây cacbon hóa bề mặt, khiến vật liệu không thể sử dụng được.
Các chế độ áp suất khác nhau cũng dẫn đến những biến động đáng kể về năng suất sản xuất, mức tiêu thụ năng lượng và chi phí vận hành/bảo trì. Các quy trình áp suất thấp thường cần máy ép nguội để tiền đóng rắn; mặc dù điều này làm giảm tải cho máy ép nóng, nhưng nó kéo dài toàn bộ chu kỳ sản xuất và hạn chế hiệu quả đối với sản xuất quy mô lớn. Máy ép nóng áp suất trung bình được tối ưu hóa, với đặc điểm đóng khuôn nhanh và lập trình áp suất nhiều giai đoạn, có thể đạt tốc độ đóng rắn 20–40 giây trên mỗi milimét độ dày tấm. Điều này đảm bảo nhịp độ sản xuất ổn định, khiến chúng rất phù hợp cho các đơn hàng tiêu chuẩn hóa, khối lượng lớn. Tuy nhiên, máy ép áp suất cao cần hệ thống thủy lực công suất lớn và khung chịu tải nặng, dẫn đến chi phí đầu tư ban đầu và bảo trì đáng kể. Hơn nữa, chúng tiêu tốn nhiều năng lượng trên mỗi đơn vị thành phẩm, khiến chúng kém hiệu quả về kinh tế đối với sản xuất ván ép tiêu chuẩn. Logic cốt lõi để chọn máy ép phải phù hợp với phân khúc sản phẩm cụ thể của công ty. Đối với các nhà sản xuất cốp pha xây dựng hoặc tấm tủ và đồ nội thất, máy ép áp suất trung bình (1,8–2,5 MPa) là lựa chọn tiêu chuẩn, đảm bảo độ toàn vẹn kết cấu của tấm. Thiết bị áp suất thấp nói chung phù hợp để ép trước bổ trợ hoặc sản xuất tấm cấp bao bì phổ thông, và không đủ khả năng để sản xuất tấm thành phẩm kết cấu. Trong khi đó, thiết bị áp suất cao phục vụ một thị trường ngách—các sản phẩm chuyên dụng, giá trị gia tăng cao như LVL (gỗ veneer ghép lớp)—và lý tưởng cho các công ty theo đuổi chiến lược phân khúc cao cấp, khác biệt hóa.
Hiệu suất của máy ép phụ thuộc vào sự phối hợp đồng bộ của các thiết bị phụ trợ. Một máy ép nguội có độ chính xác cao đặt ở công đoạn trước có thể tạo hình sơ bộ các lớp ván mỏng, giảm thiểu sự lệch hàng trong quá trình ép nóng và đảm bảo phân bố áp lực đồng đều hơn trên toàn bộ cụm tấm ván. Việc tích hợp máy ép với các hệ thống cấp và dỡ liệu tự động tạo ra một dây chuyền sản xuất liền mạch, loại bỏ các điểm nghẽn trong quy trình, tối đa hóa sản lượng và nâng cao lợi tức đầu tư thiết bị.
Nói tóm lại, việc lựa chọn mức áp suất của máy ép là một quyết định cơ bản hình thành nên khả năng cạnh tranh thị trường của nhà sản xuất tấm nền. Hệ thống áp suất thấp phục vụ cho các quy trình phụ trợ và các sản phẩm cấp thấp, trong khi hệ thống áp suất cao tập trung vào các tấm chuyên dụng, thích hợp. Hệ thống áp suất trung bình (1,8–2,5 MPa) mang lại sự cân bằng tối ưu về chất lượng, hiệu quả và chi phí, khiến nó trở thành giải pháp ưu tiên cho sản xuất ván ép thông thường. Các nhà sản xuất nên thực hiện các lựa chọn tùy chỉnh dựa trên thị trường mục tiêu, loài nguyên liệu thô và mục tiêu năng lực sản xuất của họ. Bằng cách sử dụng cấu hình xử lý áp suất hợp lý một cách khoa học, các công ty có thể liên tục củng cố lợi thế của mình về chất lượng và chi phí, từ đó xây dựng lợi thế cạnh tranh trong một thị trường cạnh tranh khốc liệt.